Przewodnik producenta części przekładni pralki: typy i wybór
A pralka Producent części do przekładni dostarcza skrzynie biegów, zespoły sprzęgieł, synchronizatory i elementy sprzęgła, które przekształcają obroty silnika w kontrolowane ruchy mieszania i wirowania potrzebne pralce do czyszczenia i suszenia prania. Wybór odpowiedniego producenta i dostawcy części do przekładni ma bezpośredni wpływ na żywotność produktu, poziom hałasu, efektywność energetyczną i koszty gwarancji zarówno dla linii produkcyjnych OEM, jak i kanałów napraw posprzedażnych. W poniższych sekcjach omówiono popularne typy części przekładni pralki, sposób ich konstrukcji, gdzie każda konfiguracja pasuje najlepiej, porównanie wiodących opcji i sposoby zapewnienia ich niezawodnej pracy przez długi czas.
Typowe typy części przekładni pralki i ich charakterystyka
Producent części do przekładni pralki zazwyczaj produkuje kilka odrębnych rodzin podzespołów, z których każda jest zbudowana do obsługi innej części cyklu prania i wirowania. Zrozumienie tych kategorii pomaga inżynierom OEM i nabywcom na rynku części zamiennych dopasować właściwy numer części do prawidłowego projektu podwozia, zamiast polegać na ogólnych zamiennikach, które mogą nie wytrzymać powtarzających się cykli.
Reduktory biegów
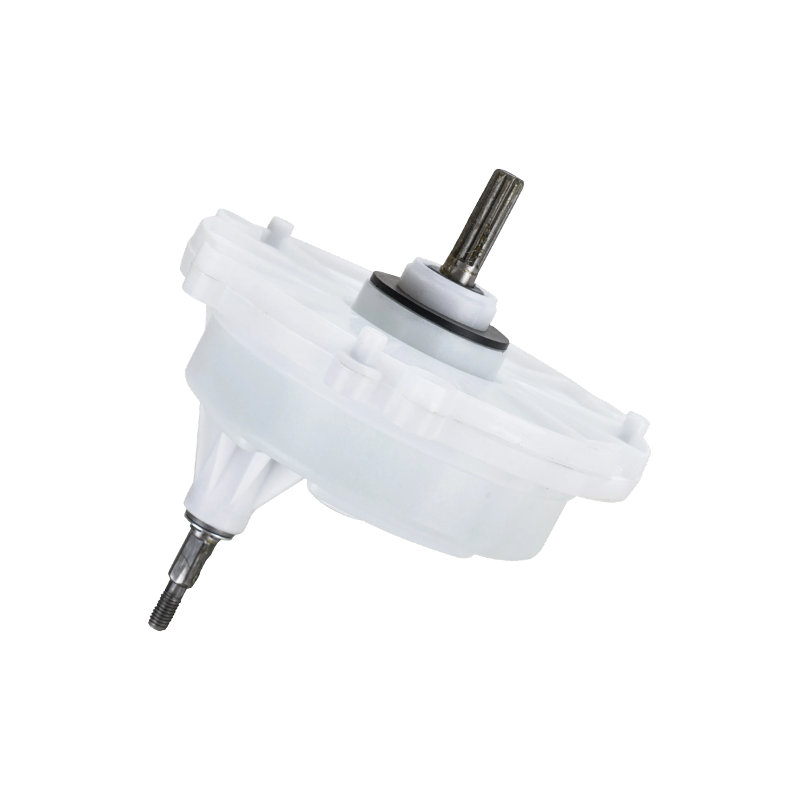
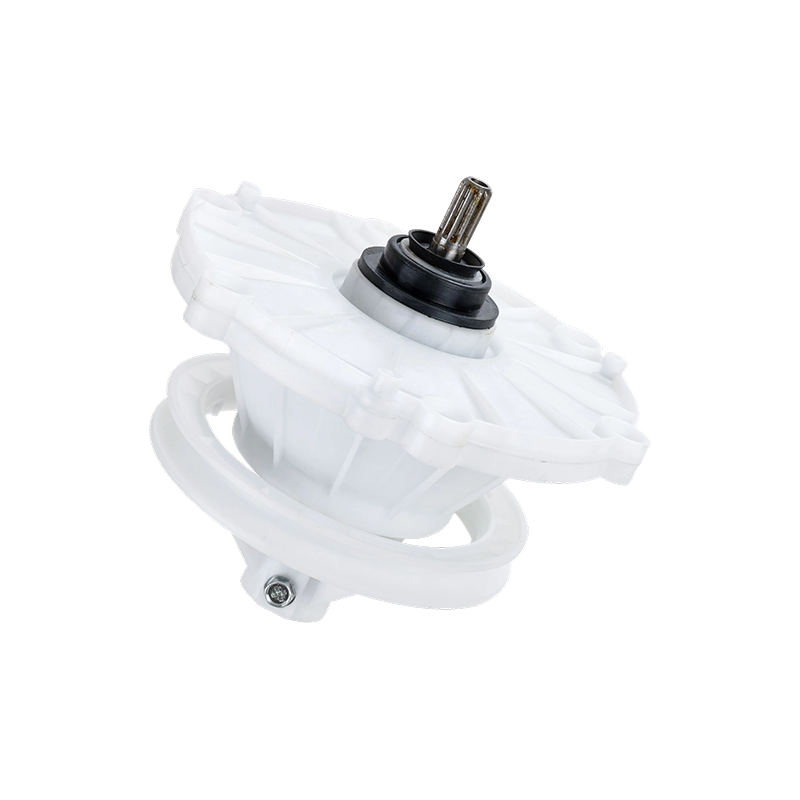
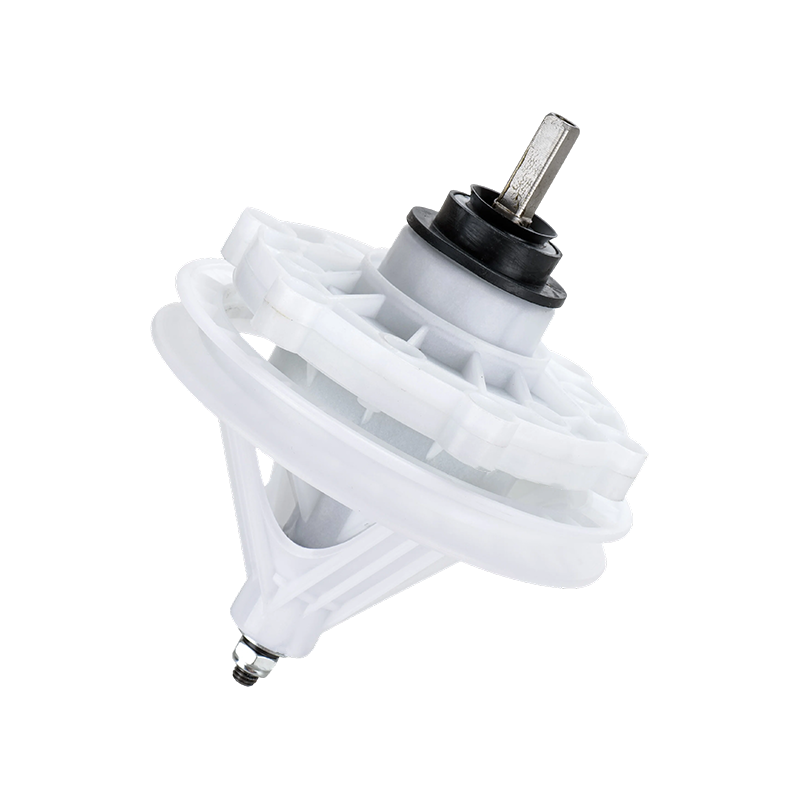
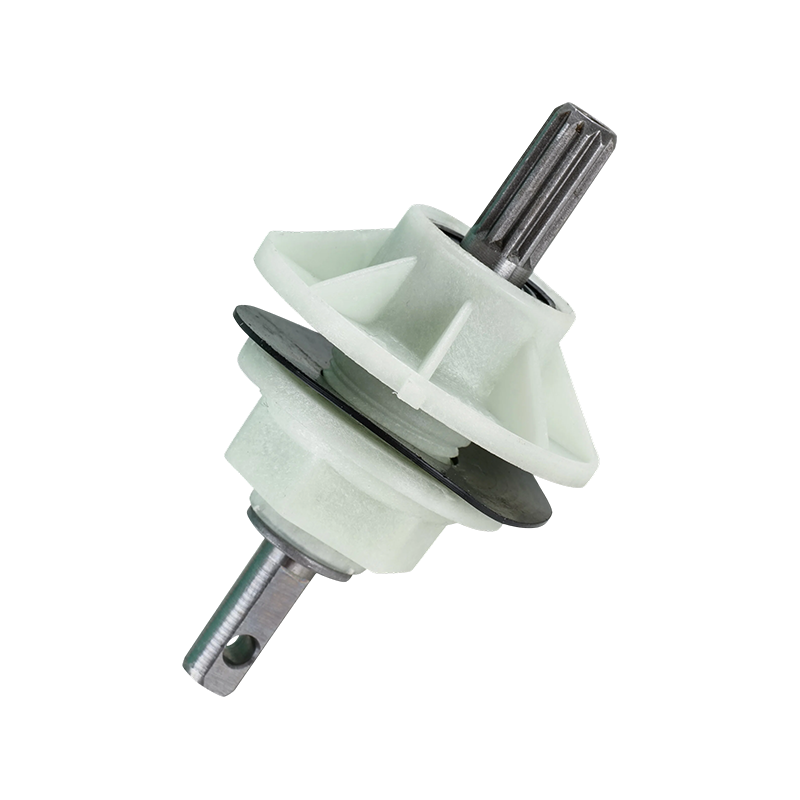
Reduktory zmniejszają wysoką prędkość obrotową silnika napędowego do niższego, wyższego momentu obrotowego potrzebnego do obracania mieszadła lub pulsatora. W podkładkach mieszadeł ładowanych od góry reduktorem jest zwykle zespół planetarny lub przekładni ślimakowej umieszczony w uszczelnionej skrzyni biegów, smarowany od wewnątrz w celu zmniejszenia zużycia zazębiających się zębów. Dobrze wykonany reduktor minimalizuje luzy, co z kolei zmniejsza odgłosy klikania i pukania, które konsumenci powszechnie zgłaszają jako usterkę skrzyni biegów.
Zespoły sprzęgła
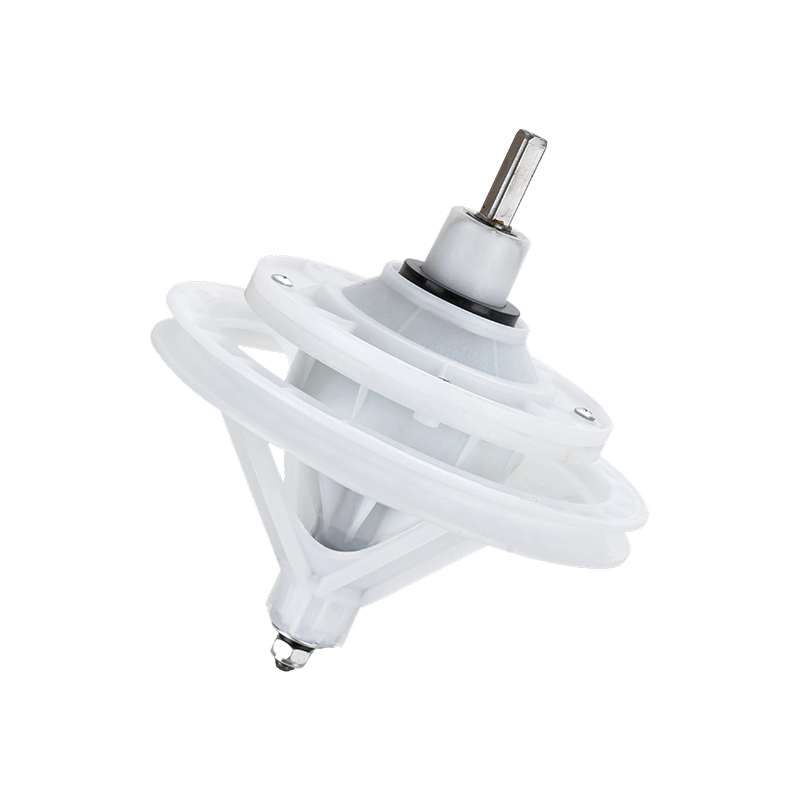
Zespół sprzęgła włącza i wyłącza przenoszenie momentu obrotowego pomiędzy silnikiem a koszem, umożliwiając maszynie przełączanie pomiędzy wolniejszą fazą mieszania a szybszą fazą wirowania bez zatrzymywania silnika lub uszkadzania paska. Sprzęgła absorbują dużą część wstrząsów mechanicznych podczas nierównowagi obciążenia, dlatego ich materiał cierny i napięcie sprężyny zostały zaprojektowane specjalnie pod kątem cykli pracy pralki, a nie adaptowane z niepowiązanych części samochodowych.
Synchronizatory
Synchronizatory, sometimes called selector or shift mechanisms, coordinate the timing between the agitate and spin functions so the transmission shifts cleanly between modes as the control board signals a cycle change. In many top-load designs, the synchronizer works alongside the clutch and reducer as a single integrated transmission unit rather than as a standalone part, which is why manufacturers that engineer all three components together tend to produce more consistent shift behavior.
Systemy pasów i kół pasowych
Przekładnie napędzane paskiem łączą koło pasowe silnika z wałem wejściowym skrzyni biegów za pomocą wzmocnionego paska gumowego lub poliuretanowego. Ten układ jest powszechny w maszynach średniej klasy ładowanych od góry, ponieważ jest stosunkowo prosty w produkcji i serwisowaniu, chociaż naprężenie paska i skład materiału muszą być ściśle kontrolowane, aby uniknąć poślizgu w warunkach dużego obciążenia na mokro.
Sprzęgła z napędem bezpośrednim
Układy napędu bezpośredniego, coraz powszechniejsze w pralkach ładowanych od przodu, łączą silnik bezpośrednio z wałem bębna poprzez sprzęgło, a nie za pomocą paska lub wielostopniowej skrzyni biegów. Zmniejsza to liczbę części zużywalnych, ale nakłada większe wymagania inżynieryjne na materiał sprzęgła i elektronikę sterowania silnikiem, ponieważ sprzęgło musi absorbować moment rozruchowy i wibracje bez efektu buforowania, jaki zapewniałby pas lub przekładnia w innym przypadku.
Reduktor biegów
Wysoki moment obrotowy, uszczelnione smarowanie, powszechne w modelach mieszadeł ładowanych od góry.
Zespół sprzęgła
Zarządza momentem obrotowym pomiędzy fazami mieszania i wirowania.
Synchronizator
Krotność przełączenia pomiędzy funkcjami prania i wirowania.
Pasek i koło pasowe
Prosty, łatwy w obsłudze układ dla pralek ładowanych od góry średniej klasy.
Sprzęgło z napędem bezpośrednim
Mniej części eksploatacyjnych, powszechnych w konstrukcjach ładowanych od przodu.
Zanim przyjrzymy się, jak te części są rozmieszczone w zainstalowanej bazie, warto zobaczyć względny udział każdej kategorii przekładni w obecnych liniach produkcyjnych ładowanych od góry i od przodu. Poniższe liczby pochodzą z ogólnych badań komponentów branży, a nie są powiązane z jakąkolwiek pojedynczą marką i mają dać kierunkowe poczucie skali, a nie dokładną liczbę rynków. Kombinacje reduktora i sprzęgła nadal dominują w podkładkach typu mieszadła sprzedawanych w wielu regionach, podczas gdy sprzęgła z napędem bezpośrednim nadal zyskują na popularności w kategoriach ładowanych od przodu. Układy napędzane paskiem pozostają stabilnym poziomem średnim, ponieważ równoważą koszty produkcji i łatwość serwisowania. Jednostki synchronizatorów są tutaj liczone osobno, mimo że często są umieszczone w połączonej obudowie skrzyni biegów.
Przybliżony rozkład kategorii części przekładni w bieżącej produkcji pralek dla gospodarstw domowych, w oparciu o ogólne obserwacje branży komponentów.
Kategoria transmisji
Przybliżony udział
Reduktor biegów
38%
Zespół sprzęgła
22%
Sprzęgło z napędem bezpośrednim
20%
Pasek i koło pasowe
12%
Synchronizator (standalone)
8%
Powyższy wykres pierścieniowy pokazuje, że reduktory nadal stanowią największą pojedynczą kategorię, co odzwierciedla liczbę myjek ładowanych od góry typu mieszadła, które są nadal produkowane i instalowane na różnych rynkach. Na drugim miejscu znajdują się zespoły sprzęgła, głównie dlatego, że są stosowane razem z reduktorami w niemal każdym projekcie mieszadła, a także pojawiają się jako samodzielna część zamienna w kanałach napraw posprzedażowych. Sprzęgła z napędem bezpośrednim mają znaczący i rosnący udział, co jest zgodne z szerszą tendencją w wielu regionach w kierunku platform ładowanych od przodu i wysokowydajnych pralek. Układy pasów i kół pasowych zajmują mniejszą, ale stabilną część, ponieważ taki układ jest nadal wymagany w wrażliwych na koszty modelach średniej klasy, w których ceniona jest prosta obsługa serwisowa. Synchronizatory wydają się najmniejszym samodzielnym segmentem głównie dlatego, że często są integrowane w połączonym zespole skrzynia biegów-sprzęgło-synchronizator, a nie sprzedawane lub wymieniane osobno. Dla producenta części do przekładni pralek rozkład ten sugeruje, że utrzymanie dużej wiedzy inżynieryjnej zarówno w przypadku reduktorów biegów, jak i zespołów sprzęgła pokrywa największą część popytu na produkty OEM i rynek części zamiennych. Jednocześnie rosnący udział sprzęgieł z napędem bezpośrednim sygnalizuje, że producenci, którzy inwestują również w badania materiałowe sprzęgieł i konstrukcje tłumiące drgania, są lepiej przygotowani do platform odchodzących od układów z napędem pasowym. Kupujący zaopatrujący się w komponenty powinni rozważyć nie tylko aktualne wymagania modelu, ale także kategorię, do której ich platforma będzie prawdopodobnie migrować w ciągu kilku następnych generacji produktu. Jest to szczególnie istotne dla producentów OEM planujących wieloletnie plany działania dotyczące platform, w przypadku których różnorodność dostawców w różnych kategoriach może zmniejszyć potrzebę ponownej kwalifikacji nowego dostawcy przy każdym przeprojektowaniu.
Kluczowy wniosek: reduktory i zespoły sprzęgła łącznie stanowią około 60% zainstalowanych elementów przekładni, co sprawia, że głębokość produkcji w tych dwóch kategoriach jest najbardziej wiarygodnym wskaźnikiem ogólnych możliwości dostawcy.
Zasady działania i projektowanie konstrukcyjne systemów przesyłowych pralek
Przekładnia pralki przekształca sygnał wejściowy pojedynczego silnika na dwa różne wyjścia mechaniczne: powolny ruch oscylacyjny o wysokim momencie obrotowym podczas prania i szybki ruch obrotowy o niskim momencie obrotowym podczas wirowania. Zrozumienie strukturalnego przebiegu tej konwersji pomaga kupującym ocenić, czy dana konstrukcja przekładni jest odpowiednia dla ich podwozia i cyklu pracy.
Stopień wejściowy
Stopień wejściowy otrzymuje energię obrotową z silnika napędowego albo poprzez bezpośrednie sprzęgło wału, albo poprzez redukcję paska i koła pasowego. W konstrukcjach z napędem pasowym przełożenia średnic kół pasowych zapewniają początkową redukcję prędkości, zanim moc dotrze do obudowy skrzyni biegów, co zmniejsza obciążenie, jakie musi wytrzymać wewnętrzny układ zębaty.
Redukcja i mnożenie momentu obrotowego
Wewnątrz skrzyni biegów znajduje się przekładnia planetarna lub układ ślimakowo-kołowy, który jeszcze bardziej zmniejsza prędkość wejściową, zwiększając jednocześnie moment obrotowy. Konstrukcje planetarne rozkładają obciążenie na wiele przekładni planetarnych jednocześnie, co zwykle zapewnia płynniejszą pracę i dłuższą żywotność zębów przekładni w porównaniu z parą przekładni z pojedynczym zazębieniem przenoszącą wyłącznie pełne obciążenie.
Wybór trybu
Widełki zmiany biegów lub selektor uruchamiany elektromagnetycznie, koordynowany przez synchronizator, określa, czy wyjściowy moment obrotowy jest kierowany na wał mieszadła w celu mycia, czy do kosza zewnętrznego w celu wirowania. Ten etap wyboru trybu jest pod względem mechanicznym jednym z bardziej podatnych na awarie obszarów przekładni, ponieważ podlega powtarzającym się cyklom sprzęgania, dlatego zazwyczaj określa się tutaj materiały o wysokiej odporności zmęczeniowej.
Stopień wyjściowy i uszczelnienie
Wał wyjściowy przechodzi przez uszczelnioną obudowę łożyska do komory myjącej, a jakość uszczelnienia w tym miejscu określa, jak dobrze przekładnia jest odporna na wnikanie wody przez lata pracy. Producenci, którzy ściśle kontrolują tolerancje uszczelek, zwykle zgłaszają mniej roszczeń gwarancyjnych związanych z zanieczyszczeniem lub wyciekiem smaru ze skrzyni biegów.
Strukturalnie materiał obudowy również ma znaczenie. Obudowy żeliwne zapewniają silne tłumienie drgań i długoterminową stabilność wymiarową w warunkach cykli cieplnych, podczas gdy zaprojektowane obudowy kompozytowe zmniejszają wagę i koszty, ale wymagają starannego wzmocnienia wokół punktów mocowania, aby uniknąć zginania pod szczytowymi obciążeniami obrotowymi. Tolerancje wewnętrznego ustawienia wałów, napięcie wstępne łożyska i wykończenie powierzchni zębów przekładni współdziałają ze sobą, aby określić sygnaturę hałasu wytwarzaną przez przekładnię, co jest jednym z najczęstszych wskaźników jakości, które zespoły inżynierów OEM testują podczas kwalifikacji komponentów.
Kluczowy wniosek: spójne wykończenie zębów przekładni, wąskie tolerancje uszczelnień i dobrze kontrolowane wybieranie trybu to czynniki strukturalne, które w najbardziej bezpośredni sposób decydują o długoterminowej niezawodności przekładni.
Scenariusze zastosowań i kryteria wyboru dla nabywców OEM i na rynku wtórnym
Wybór właściwej części przekładni zależy w dużej mierze od planowanej platformy pralki, nośności i pozycji kupującego w łańcuchu dostaw. Inżynierowie produkcji OEM, dystrybutorzy napraw na rynku wtórnym i osoby zajmujące się odnawianiem urządzeń różnie oceniają kryteria wyboru.
Kupujący producenci OEM
Zgodność wymiarowa z ustalonym podwoziem i sposobem montażu
Stała tolerancja między partiami w przypadku linii montażowych o dużej objętości
Udokumentowane dane z testów momentu obrotowego i hałasu na potrzeby walidacji projektu
Możliwość projektowania na zamówienie w celu dopasowania do zastrzeżonego układu napędowego
Kupujący na rynku wtórnym i zajmujący się naprawami
Szeroka kompatybilność między modelami, umożliwiająca obsługę wielu generacji pralek
Dostępność poszczególnych podzespołów, a nie tylko całych zespołów
Niezawodne pakowanie i etykietowanie do celów dystrybucji i zarządzania zapasami
Stałe terminy realizacji dostaw w celu wywiązania się ze zobowiązań dotyczących realizacji napraw
Nośność jest jedną z najważniejszych zmiennych przy wyborze. Maszyny ładowane od góry o dużej pojemności, przeznaczone dla dużych rodzin lub użytku w komercyjnych pralniach, nakładają na reduktor znacznie wyższe wymagania dotyczące momentu obrotowego i temperatury niż kompaktowa jednostka jednoosobowa, dlatego przekładni przystosowanej do lekkich zastosowań w budynkach mieszkalnych nie należy zastępować podwoziem o większym obciążeniu, nawet jeśli wymiary montażowe są zgodne. Kupujący powinni również wziąć pod uwagę wzorce narażenia na wodę i detergenty na różnych rynkach regionalnych, ponieważ twarda woda może przyspieszyć zużycie łożysk, jeśli jakość uszczelnień jest marginalna.
Klimat i środowisko instalacji również mają znaczenie. Maszyny instalowane w regionach przybrzeżnych o dużej wilgotności lub w sąsiadujących z nimi przestrzeniach użytkowych korzystają z obudów i elementów złącznych o dodatkowej odporności na korozję, podczas gdy jednostki przeznaczone na rynki położone na dużych wysokościach lub w zimnym klimacie mogą wymagać smarów opracowanych z myślą o szerszym zakresie lepkości przy wahaniach temperatury.
Aby zilustrować różnice w wymaganiach dotyczących obciążenia w zależności od kategorii podkładek, poniższa tabela dzieli zapotrzebowanie na moment obrotowy na trzy zakresy obciążenia dla czterech typowych konfiguracji przekładni. Ten rodzaj segmentacji jest przydatny na wczesnym etapie zaopatrzenia, ponieważ pozwala zespołowi inżynieryjnemu szybko wykluczyć niedopasowane rodziny części przed zażądaniem szczegółowych rysunków technicznych. Pasma są przybliżone i przeznaczone raczej do porównania kierunkowego niż certyfikowanych wartości nośności. Rzeczywiste wymagania dotyczące momentu obrotowego będą się różnić w zależności od rozmiaru bębna, specyfikacji silnika i regionalnych norm obciążenia. Przeglądanie tego wraz z docelowym cyklem pracy platformy pomaga zawęzić krótką listę typów przekładni wartych szczegółowej oceny.
Skumulowany wykres słupkowy pokazuje, że sprzęgła z napędem bezpośrednim zapewniają najszerszy całkowity zakres momentu obrotowego w trzech zakresach obciążenia, co odzwierciedla ich powszechne zastosowanie w platformach ładowanych od przodu o większym udźwigu, zaprojektowanych do pracy zarówno przy łagodnych, jak i dużych prędkościach obrotowych. Reduktory wykazują dość równy podział na lekkie i średnie pasma, zgodnie z ich tradycyjną rolą w podkładkach mieszadeł ogólnego przeznaczenia, a nie na skrajnych krańcach spektrum wydajności. Układy napędu pasowego charakteryzują się stosunkowo niższym pułapem całkowitego momentu obrotowego, co potwierdza, dlaczego ten układ jest częściej wybierany w przypadku kompaktowych lub średniej klasy jednostek mieszkalnych, a nie ciężkich maszyn komercyjnych. Konfiguracje zawierające wyłącznie sprzęgło, w których sprzęgło współpracuje z prostszym stopniem redukcji, a nie z pełną skrzynią planetarną, wykazują najwęższy ogólny zakres, co odpowiada ich typowemu zastosowaniu w lżejszych segmentach podkładek. Odczytywanie w zakresie średniego obciążenia jest szczególnie przydatne dla zespołów zaopatrzeniowych, ponieważ większość popularnych pralek do użytku domowego należy do tej środkowej kategorii, a wykres pokazuje, że wszystkie cztery typy przekładni są tam przynajmniej w pewnym stopniu obecne. Oznacza to, że średnie pasmo jest najbardziej konkurencyjną strefą przy porównywaniu dostawców, podczas gdy lekkie i ciężkie pasma preferują węższy zestaw wyspecjalizowanych konfiguracji. Dla inżynierów OEM oceniających nową platformę porównanie oczekiwanego cyklu pracy z tymi pasmami na początku procesu projektowania może zmniejszyć liczbę iteracji fizycznego prototypu potrzebnych przed wyborem ostatecznej rodziny przekładni. Nabywcy na rynku wtórnym mogą zastosować tę samą logikę w odwrotnej kolejności, identyfikując kategorię przekładni, z której najprawdopodobniej korzysta dany model pralki, na podstawie opublikowanej pojemności i prędkości wirowania, gdy oryginalna dokumentacja jest niedostępna.
Kluczowy wniosek: Sprzęgła z napędem bezpośrednim i reduktory obejmują najszerszy praktyczny zakres momentu obrotowego, co czyni je dwiema kategoriami, które warto najpierw ocenić w przypadku platform obejmujących wiele poziomów udźwigu.
Szczegółowe porównanie konfiguracji części przekładni pralki
Każda konfiguracja przekładni wiąże się z kompromisem między kosztem produkcji, złożonością mechaniczną, łatwością serwisowania i poziomem hałasu. Poniższa tabela podsumowuje te kompromisy w czterech głównych kategoriach omówionych w tym artykule.
Ogólne porównanie konfiguracji przekładni pralki według typowych kryteriów oceny.
Kryteria
Reduktor biegów
Napęd pasowy
Napęd bezpośredni
Złożoność mechaniczna
Umiarkowane do wysokiego
Niski
Umiarkowane
Typowe punkty zużycia
Zęby przekładni, uszczelki
Napięcie paska, koło pasowe
Sprzęgło, łożyska
Użyteczność
Umiarkowane
Wysoka
Niskier
Typowe zastosowanie
Mieszadło ładowane od góry
Ładowanie od góry średniego poziomu
Ładowane od przodu, modele HE
Charakterystyka hałasu
Niski to moderate hum
Umiarkowane, belt slip risk
Niski, motor-dependent
Testowanie trwałości kolejnych generacji produktów oferuje kolejny przydatny obiektyw porównawczy, ponieważ udoskonalenia procesu produkcyjnego zwykle ujawniają się jako wydłużony czas do awarii w przyspieszonych testach trwałości. Poniższa tabela przedstawia średnie przetestowane godziny pracy czterech generacji reprezentatywnej konstrukcji reduktora, zaczerpnięte z ogólnych praktyk testowania przyspieszonej żywotności zgłaszanych w branży komponentów urządzeń, a nie z zastrzeżonych wyników pojedynczego laboratorium. Udoskonalenia w tego rodzaju testach zazwyczaj wynikają z udoskonalenia obróbki powierzchni zębów przekładni, doboru łożysk i receptury środka smarnego, a nie z pojedynczej przełomowej zmiany. Odczytywanie linii trendu pomaga zilustrować, jak stopniowe udoskonalanie produkcji wpływa na wiele cykli projektowych. Daje także kupującym punkt odniesienia przy porównywaniu godzin testowania podanych przez dostawcę z ogólnymi normami branżowymi.
Wykres warstwowy pokazuje wyraźną tendencję wzrostową średnich testowanych godzin pracy od generacji 1 do generacji 4, przesuwając się z około 3000 godzin do blisko 8500 godzin w warunkach przyspieszonych testów. Ten rodzaj postępu jest spójny z tym, co ogólne raporty branżowe opisują jako stałą, a nie nagłą poprawę, ponieważ każda generacja zazwyczaj obejmuje niewielką liczbę ukierunkowanych zmian, a nie całościowe przeprojektowanie. Największy wzrost występuje pomiędzy generacją 2 a generacją 3, co często odpowiada okresowi, w którym producent przyjmuje ulepszony proces hartowania powierzchniowego lub ulepsza gatunek łożysk, zamiast zmieniać podstawową geometrię przekładni. Różnica między generacją 3 a generacją 4 zmniejsza się nieznacznie w ujęciu względnym, co sugeruje, że zyski z dalszego udoskonalania mogą się zmniejszyć, gdy projekt uwzględni już najważniejsze punkty zużycia. Dla kupujących tendencja ta podkreśla wartość zwrócenia się do potencjalnego dostawcy nie tylko o pojedyncze dane dotyczące trwałości, ale także o historię testów, która pokazuje, czy ich proces produkcyjny stale się poprawia na przestrzeni czasu. Płaska lub spadkowa tendencja na przestrzeni pokoleń może być sygnałem wartym dalszego zbadania, podczas gdy stała krzywa wzrostowa, taka jak pokazana tutaj, jest ogólnie postrzegana jako pozytywny wskaźnik trwających inwestycji w proces. Warto zauważyć, że godziny przyspieszonych testów to przybliżone wartości laboratoryjne i nie przekładają się bezpośrednio na rzeczywiste lata pracy, ponieważ rzeczywista żywotność w terenie zależy w dużej mierze od jakości wody, wzorców obciążenia i praktyk konserwacyjnych w terenie.
Kluczowy wniosek: tendencja dostawcy do wielopokoleniowego testowania trwałości jest często bardziej informatywnym sygnałem jakości produkcji niż pojedyncza wartość trwałości brana oddzielnie.
Wytyczne dotyczące konserwacji części przekładni pralki
Nawet dobrze wyprodukowane części przekładni wymagają rutynowej konserwacji, a zrozumienie wczesnych oznak zużycia pomaga zarówno technikom serwisowym, jak i właścicielom urządzeń uniknąć całkowitej wymiany przekładni, gdy wystarczyłaby mniejsza naprawa.
Słuchaj zmian w hałasie podczas pracy, ponieważ przejście od gładkiego buczenia do zgrzytania lub klikania podczas fazy mieszania często wskazuje na przedwczesne zużycie zębów przekładni, a nie nagłą awarię.
Regularnie sprawdzaj napięcie paska i stan powierzchni w modelach z napędem pasowym, ponieważ zaszklenia lub pęknięcia na powierzchni paska zmniejszają przyczepność i mogą powodować mniejsze prędkości obrotowe, zanim pasek całkowicie ulegnie uszkodzeniu.
Sprawdź, czy wokół uszczelnienia wału wyjściowego skrzyni biegów nie występują wycieki smaru, ponieważ niewielka ilość pozostałości oleju na obudowie skrzyni biegów jest często najwcześniejszą widoczną oznaką degradacji uszczelnienia.
Sprawdź, czy pralka przełącza się płynnie między trybami prania i wirowania, ponieważ niepewna lub niepełna zmiana biegu zwykle wskazuje na zużycie synchronizatora lub mechanizmu widełek zmiany biegów, a nie samego silnika.
Upewnij się, że śruby mocujące i tłumiki drgań są dokręcone z odpowiednim momentem, ponieważ nadmierny ruch przekładni podczas pracy przyspiesza zużycie wszystkich dalszych podzespołów.
Należy unikać ciągłego przeciążania bębna powyżej jego pojemności znamionowej, ponieważ powtarzające się cykle przeciążenia powodują kumulację naprężeń na zębach przekładni i powierzchniach ciernych sprzęgła na długo przed oczekiwanym okresem międzyobsługowym.
W przypadku techników zajmujących się naprawami podkładek wielu marek utrzymywanie niewielkiego zapasu często wymienianych podzespołów, takich jak taśmy cierne sprzęgła, wkładki sprzęgła i sprężyny widełek zmiany biegów, może znacznie skrócić czas realizacji w porównaniu z oczekiwaniem na wymianę całego zespołu. Jeśli producent oferuje indywidualnie pakowane podzespoły, a nie tylko kompletne zespoły przekładni, serwisom naprawczym na ogół łatwiej jest dopasować odpowiednią część do konkretnego trybu awarii zaobserwowanego podczas diagnozy.
Sprawność mechaniczna to kolejny przydatny punkt odniesienia przy ocenie, czy przekładnia działa w oczekiwanym zakresie. Poniższy wskaźnik ilustruje ogólną referencyjną ocenę wydajności, którą dobrze zoptymalizowane konstrukcje reduktorów zwykle osiągają w standardowych testach, biorąc pod uwagę straty tarcia na zazębieniu przekładni i opór uszczelnienia. Tego typu dane dotyczące wydajności są zazwyczaj podawane przez laboratoria testujące komponenty jako procent wejściowego momentu obrotowego pomyślnie przeniesionego na wał wyjściowy pod określonym obciążeniem. Przekładnia działająca znacząco poniżej tego wzorca po pewnym okresie użytkowania może sygnalizować wewnętrzne zużycie, które warto zbadać podczas rutynowej konserwacji. Ten benchmark ma charakter ogólnego odniesienia, a nie gwarantowanej specyfikacji konkretnego produktu.
Wskaźnik pokazuje typowy wskaźnik sprawności mechanicznej na poziomie około 92% dla dobrze zoptymalizowanej reduktora w standardowych testach obciążeniowych, co oznacza, że niewielka pozostała część wejściowego momentu obrotowego jest tracona na skutek tarcia, oporu uszczelnienia i niewielkich luzów wewnętrznych, a nie przekazywana na wał wyjściowy. Sprawność w tym zakresie jest ogólnie uważana za wysoką w przypadku wielostopniowego układu redukcji, ponieważ każde dodatkowe zazębienie lub łożysko powoduje niewielką stratę przyrostową. Konsekwentne osiąganie tego poziomu w całej serii produkcyjnej zależy w dużej mierze od ścisłej kontroli wykończenia powierzchni zębów przekładni i prawidłowej lepkości smaru, a oba te czynniki są zmiennymi procesu produkcyjnego, a nie jednorazowymi wyborami projektowymi. Spadek zmierzonej wydajności w czasie w jednostce polowej jest często jedną z najwcześniejszych wymiernych oznak wewnętrznego zużycia, nawet zanim stanie się słyszalny w postaci hałasu. W przypadku zespołów zajmujących się jakością OEM śledzenie wydajności przychodzących partii komponentów może służyć jako system wczesnego ostrzegania o odchyleniach w procesie produkcyjnym w zakładzie dostawcy. W przypadku techników zajmujących się naprawami test laboratoryjny wykazujący wydajność znacznie poniżej ogólnego poziomu odniesienia w zwróconym urządzeniu może pomóc w potwierdzeniu, że wymiana skrzyni biegów, a nie drobniejsza naprawa, jest właściwym następnym krokiem. Warto zauważyć, że wzorce wydajności mogą się nieco różnić w zależności od rodzaju przekładni i stanu obciążenia, dlatego wartość tę należy traktować jako ogólny punkt odniesienia w przypadku projektów reduktorów, a nie stosować ją jednolicie w układach z napędem pasowym lub bezpośrednim.
Kluczowy wniosek: monitorowanie sprawności mechanicznej w połączeniu z hałasem i kontrolą wizualną daje technikom wcześniejszy, bardziej mierzalny sygnał zużycia przekładni niż poleganie wyłącznie na objawach dźwiękowych.
Trendy branżowe w produkcji części do przekładni pralek
Kilka szerszych trendów kształtuje sposób projektowania i pozyskiwania elementów przekładni w branży produkującej urządzenia. Zrozumienie tych trendów pomaga kupującym przewidzieć, gdzie ich strategia zaopatrzenia może wymagać dostosowania w nadchodzących cyklach produktowych.
Po pierwsze, ciągłe przechodzenie na platformy z napędem od przodu i napędem bezpośrednim na wielu rynkach regionalnych stopniowo zmniejsza zależność od przekładni z napędem pasowym przy opracowywaniu nowych produktów, mimo że konstrukcje z napędem pasowym są nadal powszechne na istniejących liniach produkcyjnych i w segmentach rynku wrażliwych na koszty. Po drugie, elektronika sterowania silnikiem przejmuje większą część pracy wykonywanej wcześniej przez czysto mechaniczne mechanizmy zmiany biegów, przy czym sterowanie silnikiem o zmiennej częstotliwości pozwala niektórym platformom z napędem bezpośrednim zarządzać zmianami prędkości elektronicznie, a nie za pomocą mechanicznego synchronizatora. Nie eliminuje to potrzeby stosowania precyzyjnych komponentów mechanicznych, ale przesuwa pewien nacisk inżynieryjny na trwałość sprzęgła i zarządzanie wibracjami, a nie na złożoność mechanizmu przekładniowego.
Po trzecie, zespoły ds. zaopatrzenia w coraz większym stopniu oceniają dostawców pod kątem spójności produkcji i testują przejrzystość, a nie samą cenę, szczególnie w przypadku programów OEM, w których ekspozycja na koszty gwarancji w wieloletnim cyklu życia produktu może przeważyć nad niewielkimi różnicami w kosztach jednostkowych. Po czwarte, modułowość podzespołów, w przypadku której przekładnia jest zaprojektowana w taki sposób, że poszczególne części zużywalne można wymieniać bez konieczności wymiany całego zespołu, w dalszym ciągu zyskuje na znaczeniu na rynkach, gdzie zarówno dystrybutorzy, jak i konsumenci końcowi cenią możliwość naprawy i obniżone koszty obsługi.
Tendencje te faworyzują producentów o szerokich możliwościach inżynieryjnych w zakresie wielu rodzin przekładni, a nie producentów specjalizujących się wąsko w jednym, starszym projekcie. Założona w 2002 roku firma Cixi Gaite Electric Co., Ltd. jest chińskim producentem części do przekładni pralek i dostawcą niestandardowych części do przekładni pralek z siedzibą w Ningbo w stanie Zhejiang. Firma koncentruje się na badaniach, rozwoju i produkcji podstawowych elementów przekładni pralek, w tym reduktorów i synchronizatorów, dostarczając zarówno programy produkcyjne OEM, jak i kanały napraw posprzedażnych. Dysponując bazą produkcyjną o powierzchni około 10 000 metrów kwadratowych, firma zbudowała stabilne moce produkcyjne wsparte ustalonymi procesami produkcyjnymi oraz w dalszym ciągu udoskonala wydajność produktów i konstrukcję konstrukcyjną, mając na celu dostarczanie opłacalnych rozwiązań w zakresie komponentów w całym asortymencie części do przekładni.
Kluczowy wniosek: strategie zaopatrzenia faworyzujące dostawców z szerokimi możliwościami w zakresie inżynierii przekładni i przejrzystymi praktykami testowania są lepiej przygotowane do adaptacji w miarę ciągłego przechodzenia platform pralek w kierunku konstrukcji z napędem bezpośrednim i zarządzanych elektronicznie.
Często zadawane pytania dotyczące części przekładni pralki
Co zazwyczaj dostarcza producent części do przekładni pralek?
Producent części do przekładni pralek zazwyczaj dostarcza reduktory, zespoły sprzęgła, synchronizatory, elementy paska i koła pasowego oraz sprzęgła napędu bezpośredniego, albo jako kompletne zespoły przekładni do produkcji OEM, albo jako pojedyncze podzespoły do napraw posprzedażnych.
Skąd mam wiedzieć, jaki typ przekładni pasuje do mojej platformy pralki?
Dobór odpowiedniego typu przekładni zależy przede wszystkim od tego, czy platforma jest ładowana od góry czy od przodu, jej nośności znamionowej i oczekiwanego profilu momentu obrotowego w cyklach prania i wirowania. Przed ostatecznym wyborem wszystko to należy sprawdzić ze specyfikacjami technicznymi dostawcy.
Co powoduje, że przekładnia pralki z czasem staje się głośna?
Hałas zazwyczaj powstaje w wyniku stopniowego zużycia zębów przekładni, zmniejszonej skuteczności środka smarnego lub zwiększenia luzu na powierzchniach łożysk i często pojawia się przed jakąkolwiek całkowitą awarią mechaniczną, co czyni go użytecznym wczesnym sygnałem ostrzegawczym podczas rutynowych kontroli.
Czy dostawca niestandardowych części do przekładni pralek może zaprojektować części w celu uzyskania zastrzeżonego projektu?
Wielu producentów dysponujących własnymi możliwościami badawczo-rozwojowymi może zaprojektować komponenty przekładni tak, aby pasowały do zastrzeżonej specyfikacji podwozia lub układu napędowego, pod warunkiem, że kupujący dostarczy szczegółową dokumentację dotyczącą wymagań dotyczących wymiarów i obciążenia na etapie zaopatrzenia.
Jak często należy sprawdzać części przekładni pralki?
Chociaż części przekładni są zazwyczaj projektowane z myślą o długich okresach międzyobsługowych bez rutynowego demontażu, rozsądną praktyką jest kontrola wizualna i dźwiękowa podczas każdego wezwania serwisu ogólnego urządzenia, a dokładniejsza kontrola jest uzasadniona w przypadku zaobserwowania nietypowego hałasu, niepełnych przesunięć cykli lub wycieków.
Dlaczego systemy z napędem bezpośrednim mają mniej części przekładni niż podkładki mieszadeł?
Układy napędu bezpośredniego łączą silnik z bębnem za pomocą pojedynczego sprzęgła, a nie wielostopniowego układu przekładni, co zmniejsza liczbę części i potencjalne punkty zużycia, choć nakłada większe wymagania inżynieryjne na materiał sprzęgła i elektroniczną kontrolę prędkości silnika.


 +86-574-63256717 /63267914
info@gaite.cn
 gaite@gaite.cn
 Nr 208 Miaoshan Road, wioska Shiyan, miasto Henghe, miasto Cixi, miasto Ningbo, prowincja Zhejiang, Chiny