Przewodnik producenta i dostawcy części do pralek dla nabywców OEM
Jak zidentyfikować niezawodnego producenta części do pralek
Niezawodny producent części do pralek można zwykle zidentyfikować na pierwszym etapie oceny dostawcy poprzez sprawdzenie trzech konkretnych punktów: udokumentowanych możliwości obróbki i oprzyrządowania w zakładzie, możliwych do zweryfikowania danych z testów cyklicznych dla kluczowych komponentów, takich jak skrzynie biegów i synchronizatory, oraz możliwej do prześledzenia historii produkcji w ramach programów urządzeń OEM. Kiedy te trzy punkty zostaną potwierdzone, pozostałe prace związane z oceną staną się kwestią dopasowania wydajności, czasu realizacji i standardów dokumentacji do konkretnego programu kupującego, a nie sprawdzenia, czy dostawca w ogóle jest w stanie. To podejście polegające na bezpośredniej odpowiedzi jest przydatne w przypadku zespołów zaopatrzeniowych, które muszą szybko wyłonić dostawcę części do pralek, nie rezygnując przy tym z należytej staranności.
Kupujący wyszukujący producenta części do pralek zazwyczaj dzielą się na trzy grupy: programy urządzeń OEM, które wymagają niestandardowych części do pralek zbudowanych według własnych rysunków, dystrybutorów na rynku wtórnym, którzy potrzebują standardowych zapasów zamiennych oraz niezależnych sieci naprawczych, które wymagają stałej jakości na poziomie poszczególnych komponentów. Każda grupa inaczej ocenia kryteria dostawców, ale wszystkie trzy opierają się na tych samych podstawowych dyscyplinach produkcyjnych. W centrum tej oceny znajdują się zespoły skrzyni biegów i synchronizatorów, ponieważ bezpośrednio kontrolują kolejność prania, płukania i wirowania, a usterka któregokolwiek elementu powoduje raczej zatrzymanie całej maszyny niż pogorszenie pojedynczej funkcji.
Ilościowo „niezawodność” jest łatwiejsza do zdefiniowania, niż się początkowo wydaje. Linia produkcyjna, która może się pokazać stopy zwrotu partii utrzymały się poniżej jednego procenta w przypadku wielu dostaw, rejestry narzędzi obejmujące więcej niż jedną generację produktu oraz identyfikowalność materiałów aż do partii surowca świadczą o spójności operacyjnej, a nie o jednorazowym wyniku kontroli. Certyfikaty i hasła jakości są łatwe do wyprodukowania; znacznie trudniej jest sporządzić dokumentację procesu, która wiąże konkretną gotową część z przebiegiem obróbki i zapisem testów, dlatego zespoły zaopatrzeniowe coraz częściej pytają o taki poziom szczegółowości, zanim uznają potencjalnego dostawcę części do pralek za wykwalifikowanego.
Podstawowe elementy pralki, które powinien znać każdy zespół zaopatrzeniowy
Przed porównaniem dostawców warto poznać wspólne słownictwo dotyczące komponentów tworzących układ napędu i sterowania pralki. Producent części do pralek rzadko produkuje osobno tylko jedną część; większość podstawowych komponentów oddziałuje mechanicznie lub elektrycznie z co najmniej jedną sąsiednią częścią, więc słabość w jednym obszarze często objawia się awarią w innym miejscu zespołu. Poniższa tabela podsumowuje komponenty najczęściej pozyskiwane przez nabywców OEM i nabywców na rynku wtórnym, wraz z głównymi kwestiami związanymi z pozyskiwaniem każdego z nich.
Typowe komponenty pralek i ich główne kwestie związane z pozyskiwaniem
Komponent
Funkcja podstawowa
Typowa konstrukcja
Kluczowe kwestie związane z pozyskiwaniem
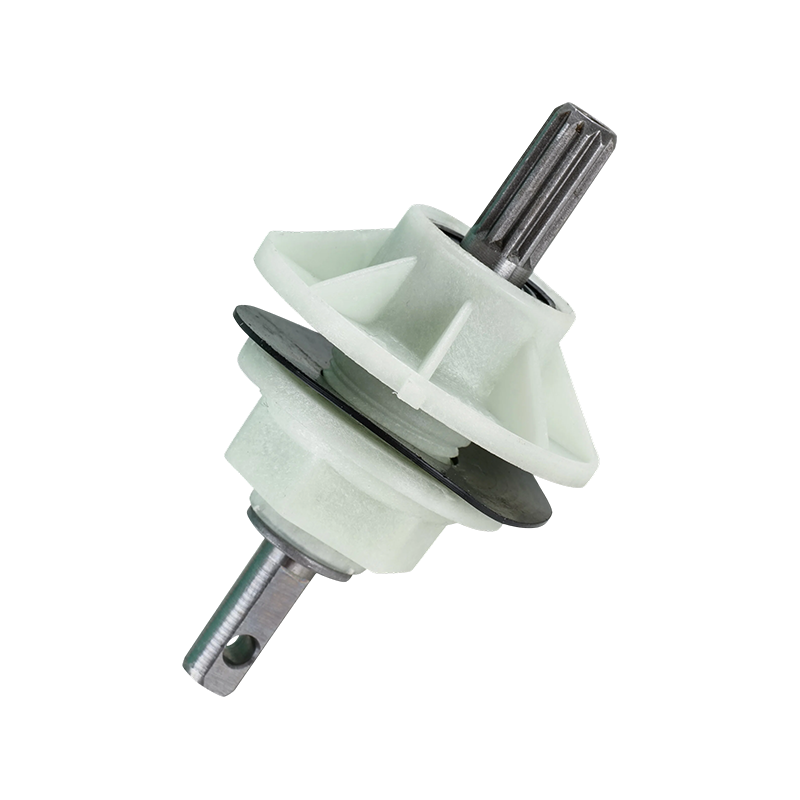
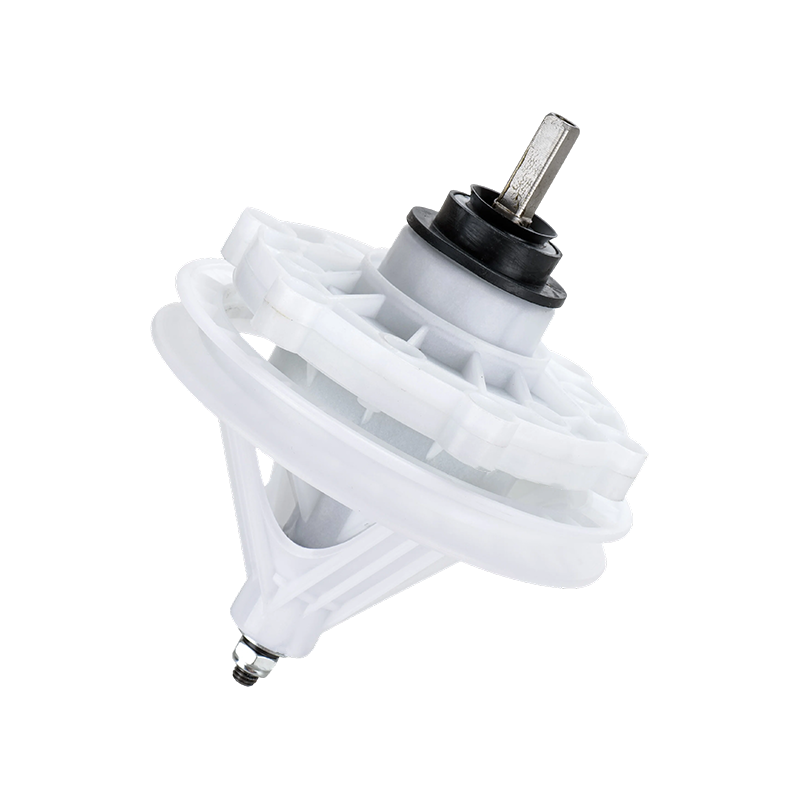
Zespół skrzyni biegów i sprzęgła
Przenosi moment obrotowy silnika i przełącza pomiędzy trybami prania i wirowania
Zaprojektowana obudowa z tworzywa sztucznego ze stalową przekładnią
Odporność zębów przekładni na zużycie przy powtarzających się cyklach obciążenia
Synchronizator/mechanizm czasowy
Koordynuje sekwencję czasową pomiędzy etapami prania i wirowania
Precyzyjnie uformowany zestaw krzywek i styków elektrycznych
Stabilność dielektryczna i trwałość styków
Łożysko i uszczelka bębna
Wspomaga obrót bębna i zapobiega wyciekom wody
Uszczelnione łożysko kulkowe z uszczelką gumową lub PTFE
Odporność na wnikanie wilgoci w długich cyklach pracy
Przełącznik blokady drzwi/blokady
Uniemożliwia otwarcie drzwi, gdy bęben jest aktywny
Siłownik termiczny lub elektromagnetyczny z mikroprzełącznikiem
Żywotność cyklu uruchamiania i zachowanie odporne na awarie
Pompa spustowa
Usuwa wodę z prania i płukania pomiędzy etapami cyklu
Pompa wirnikowa z uszczelnioną obudową silnika
Tolerancja zanieczyszczeń i stopień zużycia wirnika
Płyta sterująca (PCB)
Zarządza logiką cykli i sygnalizacją komponentów
Wielowarstwowa płytka PCB z obwodami przekaźników i czujników
Tolerancja termiczna i kompatybilność oprogramowania sprzętowego
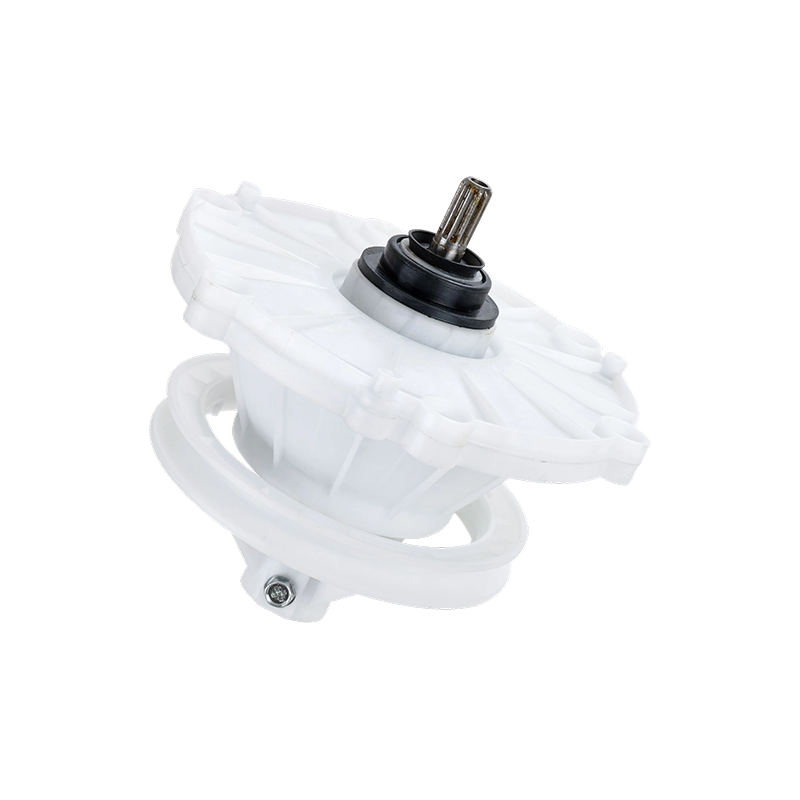
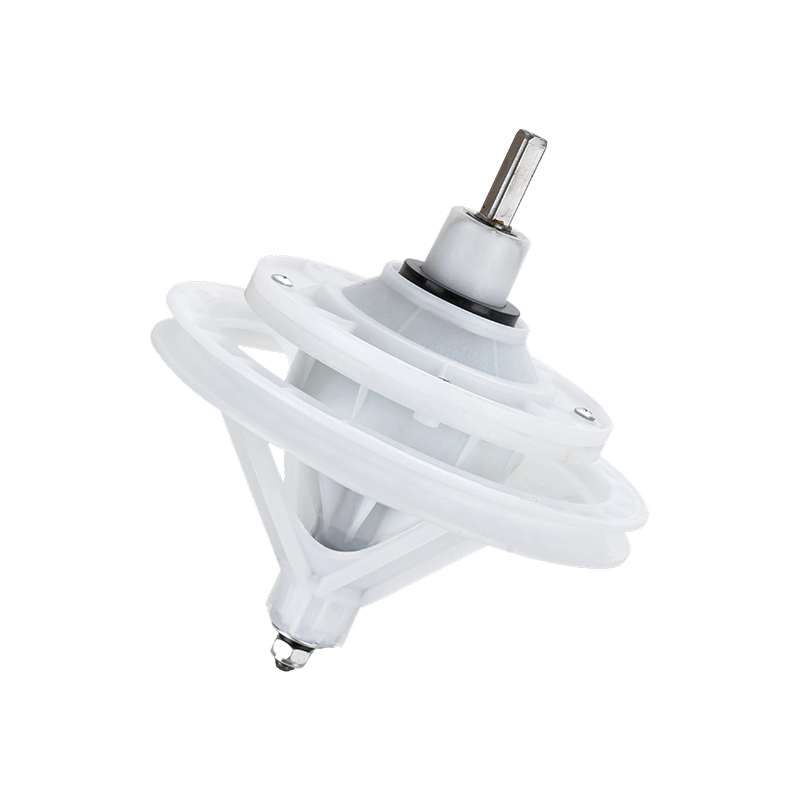
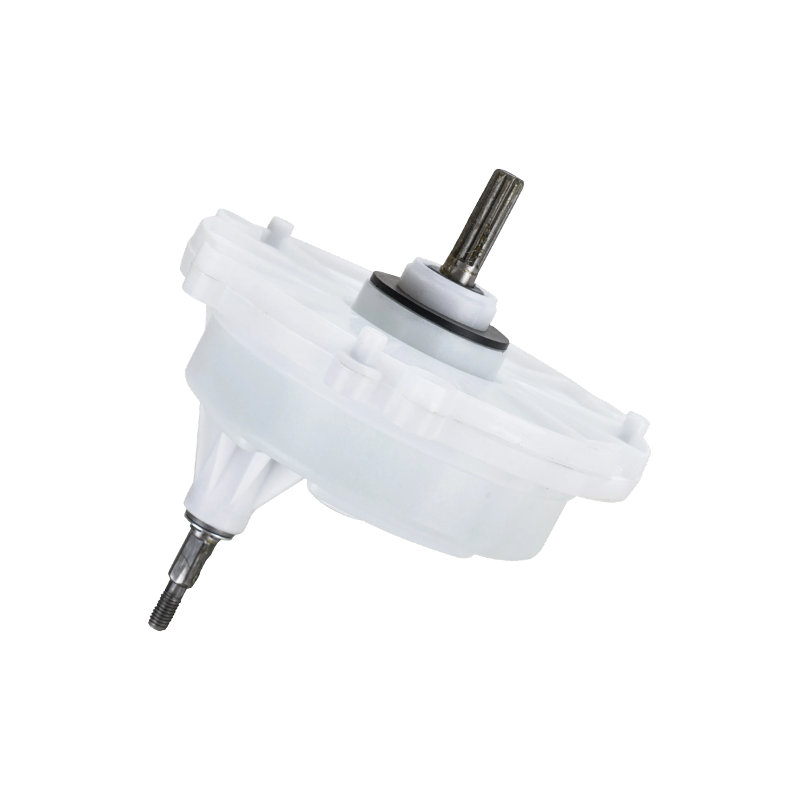
Spośród tych elementów najwięcej uwagi poświęca się skrzyni biegów i synchronizatorowi, ponieważ jest to hybryda mechaniczno-elektryczna: musi tolerować obciążenie fizyczne jak część mechaniczna, a jednocześnie niezawodnie przełączać stany jak element elektryczny. Dostawca części do pralek, który może wyprodukować obie połówki tego zespołu w ramach jednego systemu jakości, zamiast łączyć obrobioną maszynowo skrzynię biegów z jednego źródła z synchronizatorem z innego, zazwyczaj oferuje bardziej spójne dopasowanie i działanie we wszystkich partiach produkcyjnych.
Dlaczego jakość skrzyni biegów i synchronizatora decyduje o żywotności pralki
Dane dotyczące awarii w terenie zebrane w sieciach napraw i konserwacji pralek konsekwentnie pokazują, że zespół skrzyni biegów i synchronizatora odpowiada za największą pojedynczą część zgłaszanych usterek, przed pompą spustową, zamkiem drzwi, łożyskiem silnika i płytą sterującą. Poniższy wykres przedstawia ilustrujący rozkład udziału awarii według kategorii komponentów, w oparciu o typowe wzorce raportowania w terenie stosowane przez producentów i sieci serwisowe w celu priorytetowego traktowania inwestycji w jakość.
Przedstawiony tutaj wzór nie jest zaskakujący, jeśli weźmie się pod uwagę mechaniczną rolę skrzyni biegów i synchronizatora. Każdy cykl mycia naraża skrzynię biegów na wielokrotną zmianę momentu obrotowego, gdy maszyna przełącza się między mieszaniem a wirowaniem, a styki elektryczne synchronizatora otwierają się i zamykają tysiące razy w ciągu normalnego okresu użytkowania, dzięki czemu oba elementy kumulują zmęczenie mechaniczne i elektryczne szybciej niż części pracujące w stabilniejszych warunkach. Łączny udział awarii na poziomie 34%. dla tej pojedynczej kategorii zespołów oznacza, że skoncentrowana tutaj inwestycja w jakość powoduje nieproporcjonalne zmniejszenie ogólnych zgłoszeń serwisowych w porównaniu z równomiernym rozłożeniem tej samej inwestycji na wszystkie komponenty. Z tego też powodu wiele zespołów zakupowych zwraca się do producenta części pralki o szczegółowe zapisy z testów skrzyni biegów i synchronizatora, zamiast polegać na jednym ogólnym certyfikacie jakości dla całej listy komponentów. W praktyce dostawca, który może udokumentować wyniki testów cyklicznych na poziomie poszczególnych zębów przekładni i punktów styku, sygnalizuje, że tej kategorii awarii poświęcono już ukierunkowaną uwagę inżynierów, a nie ogólną kontrolę procesu. Rozpoznanie tej koncentracji ryzyka jest jednym z bardziej praktycznych kroków, jakie kupujący może podjąć na początku procesu zaopatrzenia, ponieważ kieruje należytą starannością w stronę części, które mają największe znaczenie dla długoterminowej niezawodności.
Kontrola procesu produkcyjnego, która ogranicza defekty części pralek
Producent części do pralek stosujący kontrolę na każdym etapie produkcji, a nie tylko na końcowym opakowaniu, jest w stanie wychwycić znacznie większą część usterek, zanim trafią one do klienta. Poniższy wykres liniowy przedstawia reprezentatywny skumulowany odsetek defektów w miarę przechodzenia materiału i podzespołów przez sześć typowych punktów kontrolnych, od przyjęcia surowca do końcowego opakowania.
Ta tendencja spadkowa ilustruje podstawową, ale często pomijaną zasadę produkcji komponentów: wykrywanie defektów jest znacznie skuteczniejsze i znacznie mniej kosztowne, gdy ma miejsce blisko miejsca, w którym defekt został wprowadzony. Kontrola przychodzącego materiału, która pozwala na wykrycie partii stali lub żywicy niezgodnej ze specyfikacją, zapobiega przedostaniu się tego materiału do obróbki, podczas gdy ta sama wada wykryta dopiero podczas końcowej kontroli jakości oznacza, że cały podzespół został już zbudowany w oparciu o wadliwe dane wejściowe. Gwałtowny spadek pomiędzy etapem materiału przychodzącego a etapem obróbki na wykresie odzwierciedla fakt, że defekty wymiarowe i materiałowe są zwykle najłatwiejsze do wykrycia na początku, podczas gdy mniejsze spadki na późniejszym etapie procesu odzwierciedlają bardziej subtelne kwestie, takie jak dopasowanie podzespołów lub rezystancja styków elektrycznych, które stają się widoczne dopiero po połączeniu komponentów. Końcowy wskaźnik defektów poniżej pół procenta po sześciu etapach kontroli to realistyczny cel dla producenta części do pralek, który traktuje każdy etap jako niezależny punkt kontrolny, a nie polega na jednej inspekcji na końcu linii. W przypadku dostawcy części do pralek współpracującego jednocześnie z wieloma programami OEM to etapowe podejście ułatwia także wyizolowanie, który etap procesu spowodował problem, gdy partia wykazuje nieoczekiwane zmiany, ponieważ wskaźnik pomyślności każdego etapu jest już śledzony oddzielnie.
Pozyskiwanie części do pralek na rynku OEM i na rynku wtórnym: widok obok siebie
Programy OEM i zaopatrzenie na rynku wtórnym nakładają różne wymagania na producenta części do pralek i żadne z podejść nie jest powszechnie preferowane; właściwy wybór zależy od planu rozwoju produktu kupującego, wielkości zamówienia i tolerancji czasu realizacji. Poniższy wykres radarowy porównuje sześć wymiarów zaopatrzenia w obu modelach, używając pięciopunktowej skali, gdzie większy obszar na danej osi wskazuje większy stopień danej cechy, niekoniecznie lepszy lub gorszy wynik.
Wizualna luka między tymi dwoma kształtami sama w sobie opowiada dość kompletną historię pozyskiwania. Programy OEM uzyskują lepsze wyniki pod względem poziomu dostosowania, głębokości certyfikacji, inwestycji w oprzyrządowanie i minimalnej wielkości zamówienia, co odzwierciedla rzeczywistość, w której program niestandardowych części do pralek zwykle wymaga dedykowanego oprzyrządowania, dłuższego procesu kwalifikacji i większego początkowego zaangażowania przed wysyłką pierwszej partii produkcyjnej. Z kolei zaopatrzenie na rynku wtórnym osiąga znacznie lepsze wyniki w standaryzacji specyfikacji, ponieważ nabywcy na rynku wtórnym zazwyczaj potrzebują części pasujących do ustalonej formy w wielu modelach maszyn, a nie pojedynczego, zastrzeżonego projektu. Czas realizacji nowych części również znacznie różni się pomiędzy tymi dwoma modelami, ponieważ czas realizacji programu OEM zależy od oprzyrządowania i walidacji, podczas gdy czas realizacji na rynku wtórnym zależy głównie od harmonogramu produkcji w oparciu o już zatwierdzony projekt. Żaden profil nie jest z natury bardziej wymagający ; nabywca wprowadzający na rynek nową platformę urządzeń będzie w naturalny sposób skłaniał się ku profilowi OEM, podczas gdy dystrybutor uzupełniający zapasy części serwisowych do maszyn znajdujących się już w terenie uzna profil rynku wtórnego za bardziej odpowiadający jego rzeczywistym potrzebom. Zrozumienie tego kompromisu z wyprzedzeniem pomaga kupującemu ustalić realistyczne oczekiwania wobec dostawcy części do pralek przed rozpoczęciem rozmów o umowie, zamiast odkrywać rozbieżności w trakcie procesu kwalifikacji.
Procedury testowania jakości komponentów pralek
Zakres testów różni się w zależności od typu komponentu, ponieważ każda część ulega awariom w inny sposób i dlatego wymaga innej metody weryfikacji. Poziomy wykres słupkowy poniżej przedstawia reprezentatywny współczynnik pokrycia testami zastosowanymi na dobrze działającej linii produkcyjnej dla sześciu powszechnie pozyskiwanych komponentów pralek.
Pełne omówienie testów cyklu obciążenia skrzyni biegów i testów dielektryka synchronizatora odzwierciedla priorytet nadawany tym dwóm elementom, zgodnie z ich nadmiernym udziałem w awariach terenowych omówionych wcześniej w tym artykule. Testowanie blokady zamka drzwi odbywa się również przy pełnym pokryciu, ponieważ element ten pełni bezpośrednią funkcję bezpieczeństwa, a blokada, która nie utrzymuje drzwi zamkniętych podczas pracy, jest traktowana jako usterka krytyczna, a nie drobna. Testowanie pompy spustowej, łożyska silnika i płyty sterującej odbywa się przy nieco niższych, ale wciąż znacznych wskaźnikach pokrycia, co stanowi normalną i rozsądną alokację zasobów testowych w oparciu o względny wpływ awarii każdego komponentu i praktyczny koszt testowania każdej pojedynczej jednostki dla każdego możliwego trybu awarii. Producent części do pralek, który publikuje tego typu wskaźniki pokrycia, zamiast obiecywać pełne testowanie każdej części, zazwyczaj daje dokładniejszy i bardziej użyteczny obraz swojego rzeczywistego systemu jakości. Wskaźniki pokrycia na poziomie 85 procent lub powyżej we wszystkich sześciu przedstawionych tutaj kategoriach stanowi program testowy, który większość nabywców OEM i nabywców na rynku wtórnym uznałaby za odpowiedni dla bieżących dostaw, chociaż nabywcy zajmujący się zastosowaniami o wyjątkowo dużej wydajności mogą zasadnie zażądać dodatkowych testów konkretnych komponentów istotnych dla ich przypadku użycia.
Kluczowe kryteria oceny dostawcy części do pralek
Gdy kupujący zawęzi krótką listę kandydatów, ustrukturyzowana lista kontrolna pomaga zachować spójność porównań między dostawcami, zamiast polegać na wrażeniach z pojedynczej próbki lub pojedynczej rozmowy. Poniższa kolejność etapów oceny odzwierciedla praktyczną sekwencję stosowaną przez wiele zespołów zakupowych podczas kwalifikowania nowego producenta części do pralek do programu OEM lub programu rynku wtórnego.
Poproś o udokumentowane wyniki testów cykli zespołu skrzyni biegów i synchronizatora, w tym liczbę testowanych cykli i zaobserwowany punkt awarii, jeśli taki występuje.
Poproś o certyfikację materiału i zapisy identyfikowalności, które łączą gotową część z partią surowca.
Przejrzyj punkty kontrolne kontroli dostawcy na całej linii produkcyjnej, a nie tylko jej końcowy etap kontroli jakości.
Potwierdź własne możliwości w zakresie narzędzi, ponieważ dostawcy posiadający własne narzędzia zazwyczaj oferują większą kontrolę nad spójnością wymiarową i szybszą reakcję na zmiany projektowe.
Oceń praktyki dokumentowania zmian inżynieryjnych, aby każda przyszła rewizja specyfikacji mogła być prawidłowo śledzona i walidowana.
Zamów i niezależnie przetestuj małą partię próbną przed przystąpieniem do pełnej serii produkcyjnej, niezależnie od tego, jak wiarygodne są dane zgłoszone przez dostawcę.
Przestrzeganie tej kolejności ma znaczenie, ponieważ każdy krok zależy od informacji zebranych w poprzednim. Dane z testów cyklicznych pozwalają ustalić, czy podstawowe komponenty spełniają podstawowy próg niezawodności, identyfikowalność materiałów potwierdza, że takie działanie nie wynika z wyjątkowo dobrej próbki, a przegląd punktu kontrolnego potwierdza, że ten sam standard jest stosowany w całej bieżącej produkcji, a nie tylko podczas audytu dostawcy. Niezależne badanie próbek pozostaje ostatnim i najważniejszym krokiem, ponieważ weryfikuje twierdzenia dostawcy przy użyciu własnych metod testowania i kryteriów akceptacji kupującego, zamiast całkowicie polegać na danych dostarczonych przez dostawcę.
Wartości referencyjne testów cykli: jak długo powinny wytrzymać elementy pralki
Oczekiwania dotyczące cyklu życia różnią się znacznie w zależności od tego, czy komponent jest produkowany zgodnie ze standardowymi tolerancjami handlowymi, czy z węższymi, precyzyjnie obrobionymi tolerancjami. Poniższy zgrupowany wykres kolumnowy porównuje średni okres trwałości w cyklu, mierzony w tysiącach cykli mycia, dla zespołów skrzyni biegów, synchronizatora i pompy spustowej zbudowanych zgodnie z każdym poziomem tolerancji.
Różnica między dwoma słupkami w każdej kategorii pokazuje, dlaczego kontrola tolerancji ma bezpośredni i wymierny wpływ na trwałość komponentów, a nie jest czysto kosmetycznym wyróżnieniem w produkcji. Precyzyjnie obrobione skrzynie biegów w tym benchmarku osiągają mniej więcej 95 000 cykli przed zdefiniowanym progiem awaryjności w porównaniu z około 60 000 cykli w przypadku jednostek o standardowej tolerancji, co jest różnicą na tyle dużą, że ma znaczenie dla nabywców, których produkt końcowy ma służyć przez wiele lat normalnego użytku domowego lub komercyjnego. Kategorie synchronizatorów i pomp spustowych wykazują podobny wzór, chociaż bezwzględna liczba cykli różni się, ponieważ każdy element zużywa się w innym mechanizmie, zmęczenie styków elektrycznych synchronizatora i wirnika oraz zużycie uszczelek pompy spustowej. Liczby te są przydatne raczej jako punkt odniesienia w planowaniu niż jako gwarancja dla konkretnej partii, ponieważ rzeczywiste wyniki zależą od jakości wody, wielkości wsadu i częstotliwości użytkowania w terenie. Mimo to producent części do pralek, który może podać wyniki testów cyklicznych na tym poziomie szczegółowości, w podziale na klasę tolerancji i typ komponentu, zapewnia kupującym znacznie bardziej realną podstawę do porównań, niż zapewniałoby to pojedyncze ogólne oświadczenie dotyczące trwałości.
Współpraca z producentem części do pralek w ramach programów niestandardowych i OEM
Program niestandardowych części do pralek zazwyczaj przebiega według przewidywalnej sekwencji: wymiana rysunków technicznych, opracowanie oprzyrządowania, testowanie walidacyjne próbek, pilotażowa partia produkcyjna i wreszcie produkcja masowa, gdy partia pilotażowa przejdzie kryteria akceptacji. Czas realizacji na każdym etapie zależy od złożoności komponentu, przy czym oprzyrządowanie do skrzyni biegów i synchronizatora zazwyczaj wymaga więcej czasu na opracowanie niż prostsze części tłoczone lub formowane ze względu na mniejsze tolerancje wymiarowe. Kupujący, którzy planują taką sekwencję od początku, zamiast traktować rozwój narzędzi jako formalność, mają tendencję do unikania przesunięć w harmonogramie, które często wynikają z niedoszacowania czasu walidacji.
Cixi Gaite Electric Co., Ltd. została założona w 2002 roku i ma siedzibę w Ningbo, Zhejiang, Chiny. Jako chiński producent części do pralek i dostawca niestandardowych części do pralek, firma specjalizuje się w badaniach, rozwoju i produkcji kluczowych podzespołów pralek, w tym skrzyń biegów i synchronizatorów, obsługując zarówno producentów OEM, jak i klientów z rynku wtórnego. To połączenie własnego doświadczenia w projektowaniu komponentów i produkcji zarówno w kanałach OEM, jak i na rynku wtórnym odzwierciedla te same kryteria oceny, które omówiono wcześniej w tym artykule: udokumentowane testy, identyfikowalna produkcja i historia produkcji obejmująca więcej niż jedną relację z klientem.
Poza etapem wstępnej kwalifikacji, bieżąca relacja z producentem OEM zależy od spójnej komunikacji w przypadku zmiany wielkości zamówień lub zmiany specyfikacji produktu kupującego z biegiem czasu. Dostawca części do pralek, który prowadzi przejrzystą dokumentację zmian konstrukcyjnych, zapisy testów poszczególnych partii i śledzenie usterek, znacznie ułatwia zespołowi kupującego ds. jakości zarządzanie relacjami bez konieczności powtarzania prac kwalifikacyjnych od zera za każdym razem, gdy wymagana jest drobna zmiana specyfikacji. Tego rodzaju dyscyplina w zakresie dokumentacji często odróżnia relację z dostawcą, która płynnie rozwija się na wiele generacji produktów, od takiej, która wymaga renegocjacji i ponownego testowania przy każdym nowym zamówieniu.
Często zadawane pytania dotyczące produkcji i dostaw części do pralek
P1: Jaka jest różnica między producentem części do pralek a dostawcą części do pralek?
Producent części do pralek zazwyczaj produkuje komponenty we własnym zakresie, korzystając z własnych narzędzi i sprzętu do obróbki, natomiast termin dostawca może również opisywać firmę, która agreguje części z kilku linii produkcyjnych w celu uzupełnienia szerszego asortymentu produktów. Wiele firm działających w tym obszarze działa jednocześnie, produkując we własnym zakresie podstawowe komponenty, takie jak skrzynie biegów i synchronizatory, a jednocześnie pozyskując części uzupełniające, aby zaoferować pełniejszy katalog klientom OEM i klientom z rynku części zamiennych.
P2: Które elementy pralki są najczęściej zamawiane ponownie przez nabywców OEM i klientów z rynku wtórnego?
Zespoły przekładni i synchronizatorów, pompy spustowe, zamki drzwi, łożyska silnika i tablice sterujące to podzespoły najczęściej zamawiane, głównie dlatego, że podczas normalnej pracy maszyny podlegają one największym cyklom mechanicznym lub elektrycznym. Częstotliwość ponownego zamawiania tych kategorii jest użytecznym wskaźnikiem umożliwiającym kupującym podjęcie decyzji, które komponenty zasługują na największą uwagę podczas pozyskiwania.
P3: W jaki sposób zazwyczaj sprawdzana jest jakość skrzyni biegów i synchronizatora pralki?
Weryfikacja zwykle obejmuje testy obciążenia cyklicznego w celu symulacji lat zużycia mechanicznego, badania dielektryka i rezystancji styków dla funkcji elektrycznej synchronizatora, kontrolę wymiarową na podstawie rysunków technicznych oraz okresowe badania niszczące próbek pobieranych z regularnych partii produkcyjnych. Łącznie metody te potwierdzają zarówno trwałość mechaniczną, jak i niezawodność elektryczną, zanim partia zostanie zatwierdzona do wysyłki.
P4: O co powinien poprosić kupujący przed złożeniem pierwszego zamówienia OEM u producenta części do pralek?
Kupujący powinni zażądać raportów z testów cyklicznych i certyfikatów materiałowych dla odpowiednich komponentów, małej partii próbek do niezależnych testów wewnętrznych, dokumentacji przebiegu procesu produkcyjnego oraz historycznych danych dotyczących wskaźnika defektów na wszystkich etapach kontroli. Informacje te pozwalają zespołowi kupującego ds. jakości potwierdzić roszczenia dostawcy, zamiast polegać wyłącznie na wynikach zgłaszanych przez dostawcę.
P5: Jak działa personalizacja w przypadku pozyskiwania nowych części pralki do konkretnego modelu urządzenia?
Dostosowywanie zazwyczaj rozpoczyna się od wymiany rysunków technicznych, po której następuje próbne oprzyrządowanie i runda testów walidacyjnych w celu potwierdzenia dopasowania i funkcjonalności, a następnie pilotażowa partia produkcyjna przed rozpoczęciem pełnej produkcji masowej. Czas realizacji tego procesu różni się w zależności od złożoności komponentu, a oprzyrządowanie do skrzyni biegów lub synchronizatora zazwyczaj wymaga więcej czasu na opracowywanie niż prostsze części mechaniczne.
P6: Jakie stałe wsparcie powinien zapewnić dostawca części do pralek po wysłaniu pierwszego zamówienia?
Bieżące wsparcie powinno obejmować dokumentację spójności między partiami, uporządkowane śledzenie i raportowanie defektów, przejrzysty proces zarządzania zmianami inżynieryjnymi oraz szybką komunikację w przypadku konieczności dostosowania wielkości zamówienia lub specyfikacji. Praktyki te pomagają utrzymać jakość i przewidywalność przez cały okres współpracy z producentem OEM lub dostawą na rynek wtórny.


 +86-574-63256717 /63267914
info@gaite.cn
 gaite@gaite.cn
 Nr 208 Miaoshan Road, wioska Shiyan, miasto Henghe, miasto Cixi, miasto Ningbo, prowincja Zhejiang, Chiny