Przewodnik producenta wału P pralki: rodzaje, materiały i wybór
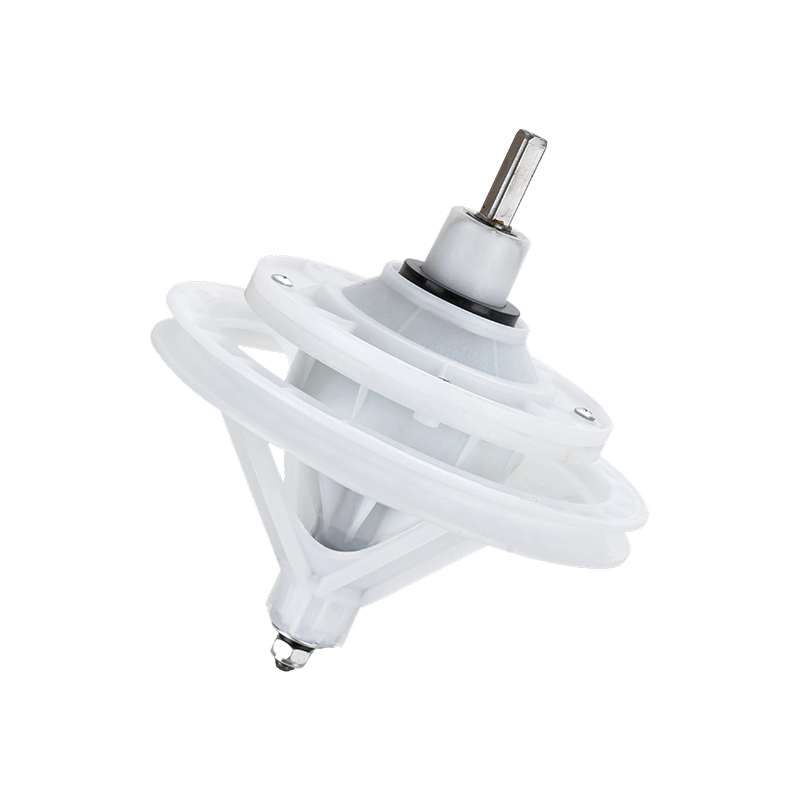
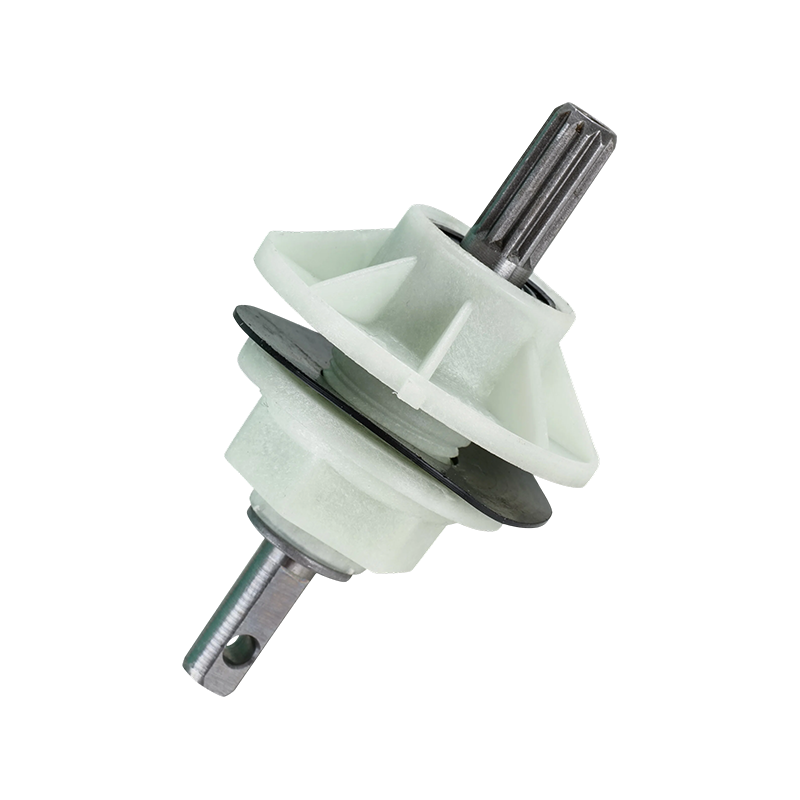
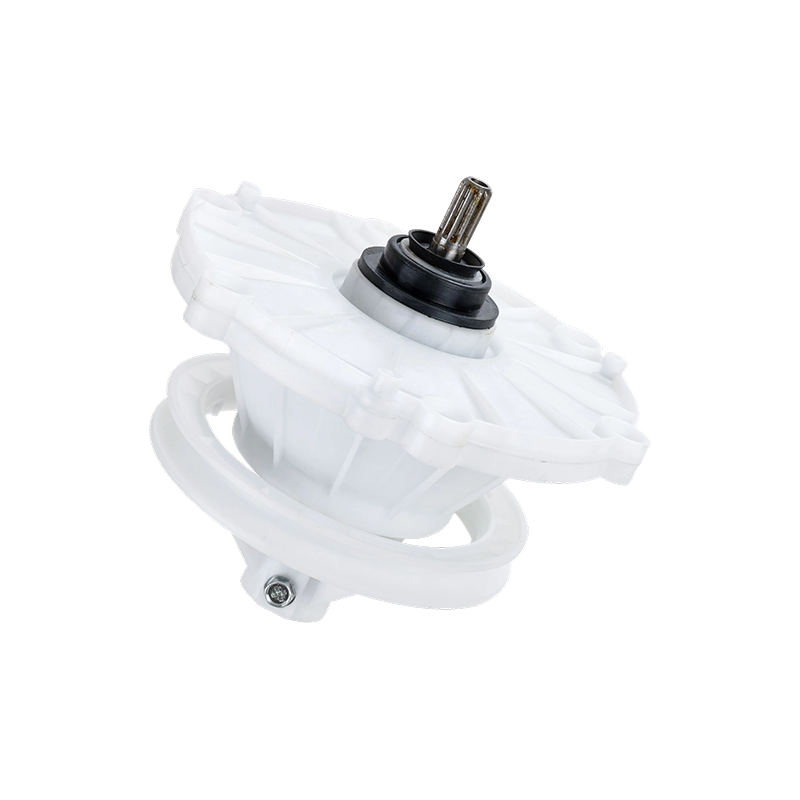
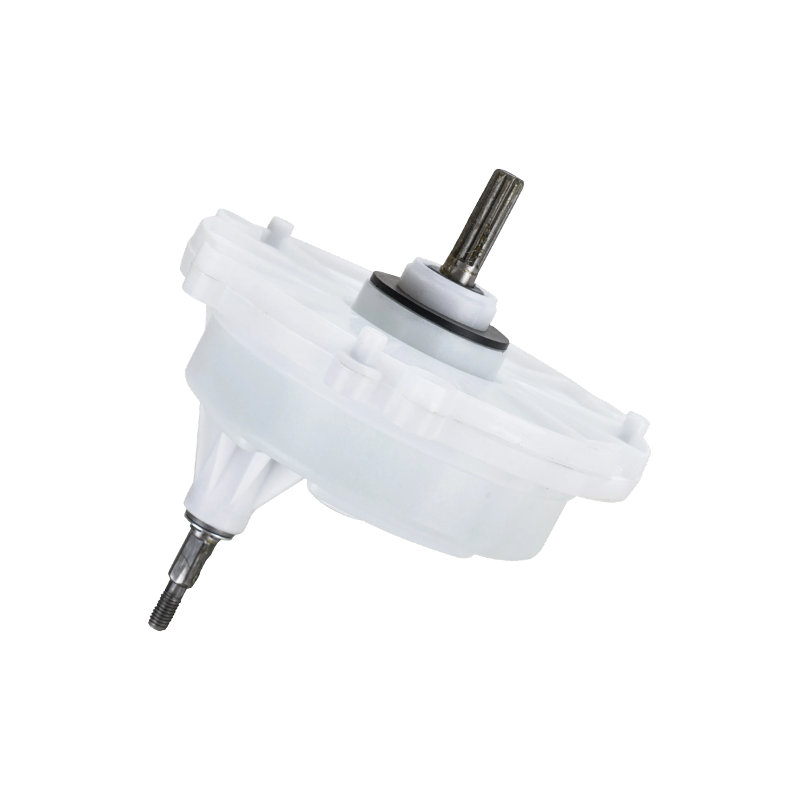
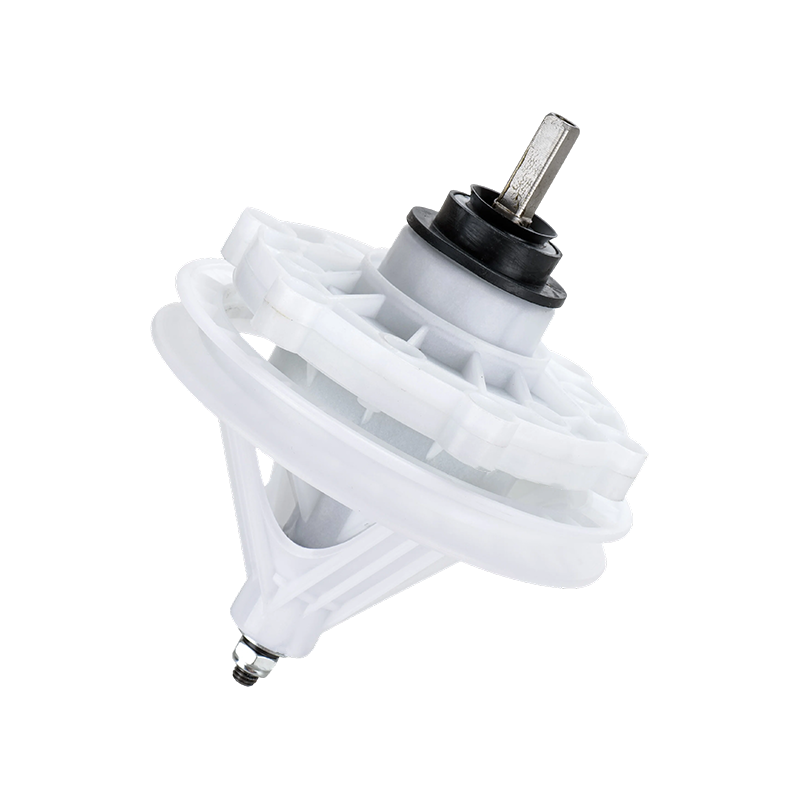
Producent wału P pralki dostarcza wał pulsatora, który łączy wyjście przekładni pralki bezpośrednio z pulsatorem lub tarczą mieszadła, przenosząc moment obrotowy, wytrzymując ciągłe działanie wody i wielokrotne odwracanie obciążenia podczas cyklu prania. Wybór odpowiedniego producenta wału P i dostawcy zespołu wału pulsatora zależy przede wszystkim od konfiguracji wielowypustów, materiału wału i kompatybilności uszczelnień, a nie tylko od ceny, ponieważ te czynniki określają, jak dobrze wał jest odporny na zużycie, wycieki i przedwczesny luz na przestrzeni lat eksploatacji. W poniższych sekcjach omówiono powszechnie dostępne typy wałów P, ich budowę konstrukcyjną, miejsca, w których każda konfiguracja najlepiej pasuje, porównanie głównych opcji oraz sposoby zapewnienia niezawodnego działania zespołu wału pulsatora przez cały okres jego użytkowania.
Typowe typy wałów P i zespołów wałów pulsatora pralek
Producent wału P pralki zazwyczaj produkuje kilka konfiguracji wałów, różniących się głównie sposobem sprzęgania się wału z pulsatorem lub tarczą mieszadła oraz sposobem jego podparcia w zespole wanny. Rozpoznanie tych kategorii pomaga kupującym wybrać wał pasujący zarówno do interfejsu mechanicznego, jak i profilu obciążenia docelowej platformy pralki.
Wielowypustowe wały P
Wielowypustowe wały P wykorzystują szereg równoległych grzbietów obrobionych wzdłuż części sprzęgającej wału, współpracujących z odpowiednim wewnętrznym wielowypustem w piaście pulsatora. Taka konfiguracja rozdziela moment obrotowy na wiele powierzchni stykowych, a nie na pojedynczy wpust, co zmniejsza miejscowe naprężenia i umożliwia przenoszenie przez wał wyższych obciążeń momentem obrotowym bez luzowania w przypadku powtarzających się zmian kierunku podczas cyklu mieszania.
Wały P z wpustem
Wały z wpustem wykorzystują pojedynczy prostokątny wpust osadzony w pasującym rowku wpustowym zarówno na wale, jak i piaście pulsatora w celu przenoszenia momentu obrotowego. Konstrukcja ta jest mechanicznie prostsza i ogólnie bardziej opłacalna w produkcji niż interfejs wielowypustowy, chociaż koncentruje obciążenie na węższym obszarze styku, co może sprawić, że będzie on bardziej podatny na powstawanie luzów w dłuższym okresie użytkowania w przypadku ciężkich lub częstych cykli odwracania.
Stożkowe wały P
W przypadku stożkowych wałów zastosowano stożkową powierzchnię sprzęgającą, która ściśle przylega do piasty pulsatora po dokręceniu nakrętki zabezpieczającej, tworząc samocentrujące połączenie oparte na tarciu, a także wszelkie funkcje wpustowe. Ta konfiguracja ma tendencję do skutecznego przeciwdziałania poluzowaniu w miarę upływu czasu, ponieważ geometria stożka utrzymuje nacisk stykowy nawet w przypadku niewielkiego zużycia na styku.
Wały stopniowane
Stopniowe wały P mają wały o różnych średnicach na całej swojej długości, przy czym sekcja o większej średnicy podtrzymuje połączenie łożyska i uszczelnienia, a sekcja o mniejszej średnicy tworzy punkt sprzęgania pulsatora. Ta warstwowa geometria pozwala na oddzielną optymalizację wału pod kątem nośności łożyska i przenoszenia momentu obrotowego pulsatora, zamiast narażać obie funkcje na jednej, jednolitej średnicy.
Zintegrowane zespoły łożyskowe wału
Niektóre zespoły wału pulsatora są dostarczane jako wstępnie zmontowana jednostka, łącząca wał, łożysko i uszczelkę w jeden sprawny moduł. Takie podejście upraszcza instalację zarówno w przypadku linii montażowych OEM, jak i napraw posprzedażnych, ponieważ krytyczne współosiowość między wałem, łożyskiem i uszczelką jest ustalana podczas produkcji, a nie podczas montażu na miejscu.
Wielowypustowy
Rozkłada moment obrotowy na wiele powierzchni stykowych w przypadku dużych obciążeń zwrotnych.
Kluczowane
Prosty, ekonomiczny interfejs przenoszenia momentu obrotowego za pomocą jednego przycisku.
Zwężany
Samocentrujące pasowanie cierne, które jest odporne na poluzowanie w miarę upływu czasu.
Weszłam
Wiele średnic oddzielnie optymalizuje podparcie łożyska i przenoszenie momentu obrotowego.
Zintegrowane łożysko wału
Wstępnie zmontowany wał, łożysko i moduł uszczelnienia dla uproszczonej instalacji.
Nośność jest jednym z najbardziej wyraźnych wyróżników pomiędzy tymi konfiguracjami wału P, a porównanie ich obok siebie pomaga zawęzić listę zakupów przed wymianą szczegółowych rysunków. Poniższy wykres kolumnowy przedstawia przybliżoną względną zdolność przenoszenia momentu obrotowego dla każdego typu wału, w oparciu o ogólne zasady dotyczące podzespołów mechanicznych, a nie o dane znamionowe certyfikowane przez konkretnego producenta. Liczby te służą wyłącznie do porównania kierunkowego, ponieważ rzeczywista pojemność zależy w dużym stopniu od materiału wału, średnicy i precyzji wykonania. Przegląd tego wraz z oczekiwanym obciążeniem pulsatora docelowej platformy podkładki jest praktycznym pierwszym krokiem w wyborze typu wału. Wyjaśnia również, dlaczego niektóre typy wałów pojawiają się częściej w platformach myjni o większej wydajności niż w modelach kompaktowych lub podstawowych.
Wykres kolumnowy przedstawia stopniowane i zwężające się wały P znajdujące się na wyższym końcu względnego wskaźnika przenoszenia momentu obrotowego, co odzwierciedla, w jaki sposób ich konstrukcja pozwala inżynierom zoptymalizować geometrię sprzęgania niezależnie od sekcji wspornika łożyska, zamiast iść na kompromis w przypadku jednej, jednolitej średnicy wału. Wały wielowypustowe podążają tuż za nimi, korzystając z wielopowierzchniowego rozkładu obciążenia na zębach wielowypustowych, co rozkłada moment obrotowy bardziej równomiernie, niż jest to możliwe w przypadku interfejsu z jednym wpustem. Wały z wpustem plasują się w dolnej części porównania, co jest zgodne z ich prostszą, bardziej ekonomiczną konstrukcją, która koncentruje przenoszenie momentu obrotowego na węższej powierzchni styku, zamiast rozkładać go na wiele powierzchni. Ten wzór ogólnie pokrywa się z rozkładem tych typów wałów w poszczególnych poziomach wydajności podkładek, przy czym wały wpustowe pojawiają się częściej w platformach kompaktowych lub o lżejszych obciążeniach, a wały wielowypustowe lub stożkowe pojawiają się częściej w maszynach o średniej i dużej wydajności, poddawanych częstszym lub silniejszym cyklom nawrotu. Dla zespołu inżynierów OEM to porównanie jest przydatne jako wczesny filtr, gdy znany jest już oczekiwany profil momentu obrotowego pulsatora nowej platformy, ponieważ zawęża to listę realistycznych typów wałów przed rozpoczęciem fizycznego prototypowania. Nabywcy na rynku wtórnym mogą zastosować podobne rozumowanie, próbując zidentyfikować prawdopodobną konfigurację wału dla nieznanego modelu pralki na podstawie podanej wydajności znamionowej. Warto również zauważyć, że materiał wału i obróbka cieplna wchodzą w interakcję z geometrią wału w celu określenia rzeczywistej zdolności przenoszenia momentu obrotowego, więc dwa wały tego samego typu, pochodzące od różnych producentów, niekoniecznie będą działać identycznie pod stałym obciążeniem.
Kluczowy wniosek: konfiguracje stopniowanych i zwężających się wałów P zazwyczaj oferują najwyższy względny moment obrotowy, co czyni je kategoriami najbardziej wartymi oceny w przypadku platform myjni o średniej i dużej pojemności z częstymi cyklami nawrotu.
Zasady działania i projektowanie konstrukcyjne zespołów wałów pulsatora
Zespół wału pulsatora przenosi moment obrotowy z wyjścia skrzyni biegów przez ścianę wanny na tarczę pulsatora, zapewniając jednocześnie wsparcie konstrukcyjne i utrzymując wodoszczelne uszczelnienie na granicy wanny. Ta podwójna funkcja mechaniczna i uszczelniająca odróżnia konstrukcję wału P od prostego wału napędowego stosowanego w innym miejscu maszyny.
Interfejs przenoszenia momentu obrotowego
Po stronie pulsatora wał łączy się z piastą pulsatora poprzez wielowypustowe, wpustowe lub stożkowe złącze, przenosząc oscylujący moment obrotowy generowany przez moc wyjściową skrzyni biegów. Interfejs ten musi wytrzymywać nie tylko utrzymujący się moment obrotowy, ale także powtarzającą się zmianę kierunku, nieodłącznie związaną z cyklem mieszania, co powoduje, że cykliczne naprężenia na powierzchniach sprzęgających są znacznie bardziej wymagające niż powodowałby stały obrót w jednym kierunku.
Wsparcie łożyska
Łożysko, zwykle umieszczone w środkowym słupku wanny lub w samej obudowie przekładni, podtrzymuje promieniowo i osiowo wał przechodzący przez ścianę wanny. Dobór łożyska musi uwzględniać zarówno obciążenie promieniowe od masy pulsatora, jak i nacisk osiowy wprowadzany podczas pracy w trybie wirowania w maszynach, w których ten sam zespół wału uczestniczy w obrocie kosza.
Funkcja uszczelniania
Obrotowe uszczelnienie wału, zazwyczaj uszczelka wargowa lub połączenie uszczelnienia mechanicznego z wtórnym odrzutnikiem wody, zapobiega migracji wody płuczącej wzdłuż wału do skrzyni biegów lub komory łożyska. Skuteczność uszczelnienia zależy w dużej mierze od wykończenia powierzchni wału w miejscu styku uszczelnienia, ponieważ nawet niewielkie nierówności powierzchni mogą przyspieszyć zużycie wargi uszczelnienia i z czasem umożliwić stopniowe wnikanie wody.
Obróbka materiału i powierzchni
Wały P są zwykle produkowane ze stali nierdzewnej, powlekanej stali węglowej lub w niektórych konstrukcjach z opracowanego materiału kompozytowego, przy czym każdy z nich zapewnia inną równowagę odporności na korozję, przenoszonego momentu obrotowego i kosztów produkcji. W strefie styku uszczelnienia często stosuje się obróbkę powierzchniową, taką jak chromowanie twarde lub azotowanie, szczególnie w celu zmniejszenia zużycia na tym krytycznym styku, nawet jeśli pozostała część wału jest wykonana z materiału podstawowego mniej odpornego na korozję.
Precyzja wykonania odgrywa zasadniczą rolę w funkcjonowaniu tych elementów konstrukcyjnych. Prostoliniowość i koncentryczność wału bezpośrednio wpływają na równomierny rozkład obciążenia na powierzchniach stykowych łożyska i uszczelnienia, a nawet niewielkie odchylenia mogą powodować wibracje, które przyspieszają zużycie zarówno na styku przeniesienia momentu obrotowego, jak i w strefie uszczelnienia. Konsekwentna kontrola tych tolerancji w całej serii produkcyjnej jest jednym z bardziej wiarygodnych wskaźników ogólnej dojrzałości procesu producenta wałów P.
Kluczowy wniosek: Ponieważ wał P musi jednocześnie przenosić moment obrotowy i utrzymywać wodoszczelność, prostoliniowość wału, wykończenie powierzchni w strefie uszczelnienia i ustawienie łożysk to czynniki produkcyjne, które w najbardziej bezpośredni sposób decydują o długoterminowej niezawodności.
Scenariusze zastosowań i kryteria wyboru dla nabywców OEM i klientów na rynku wtórnym
Wybór odpowiedniego zespołu wału P lub pulsatora zależy od tego, w jaki sposób kupujący zamierza go używać, niezależnie od tego, czy określa nową platformę OEM, czy też pozyskuje kompatybilny zamiennik dla istniejących zainstalowanych podkładek.
Priorytety wyboru OEM
Średnica wału i liczba wypustów dopasowana do specyfikacji wyjściowej skrzyni biegów
Zgodność uszczelnienia potwierdzona względem materiału wanny i przewidywanego narażenia na wodę
Udokumentowana tolerancja bicia i koncentryczności na potrzeby walidacji projektu
Dostawca zespołu wału pulsatora, który może zaprojektować niestandardowe podwozie dla własnego podwozia
Priorytety wyboru na rynku wtórnym
Kompatybilność między modelami w wielu generacjach pralek
Dostępność wału jako pojedynczej części, a nie tylko pełnego zespołu wanny
Dostawca wałów P do pralek zapewniający stałe terminy realizacji w zakresie planowania napraw
Wyraźne oznakowanie długości, średnicy i układu wypustów wału w celu ograniczenia błędów w zamawianiu
Wydajność maszyny jest jedną z najważniejszych zmiennych związanych z wymiarowaniem. Podkładki o większym bębnie, przeznaczone do większych mokrych obciążeń, powodują większe naprężenia zginające i skrętne na wale P podczas mieszania, dlatego też wał przeznaczony do maszyny kompaktowej nie powinien być zastępowany podwoziem o większej nośności, nawet jeśli układ wielowypustów jest zgodny. Regionalny skład wody ma również znaczenie, ponieważ twarda woda może przyspieszyć tworzenie się osadów mineralnych wokół strefy kontaktu z uszczelką, co z kolei z czasem zwiększa tarcie i zużycie na tym styku.
Kupujący powinni również wziąć pod uwagę sposób integracji wału P z resztą układu napędowego. Wał, który jest wymiarowo zgodny z mocą przekładni, ale słabo dopasowany pod względem twardości do współpracującego wielowypustu, może zużywać się nierównomiernie, przenosząc koncentrację naprężeń na bardziej miękki element. Z tego powodu wiele programów OEM woli zaopatrywać się w wał napędowy i skrzynię biegów od producenta posiadającego wiedzę techniczną w zakresie szerszego systemu przekładni, niż traktować wał jako odrębną część towarową.
Zależność pomiędzy średnicą wału i nośnością jest użytecznym punktem odniesienia przy wczesnych decyzjach dotyczących wymiarowania. Poniższy wykres punktowy przedstawia reprezentatywną zależność pomiędzy średnicą wału i przybliżoną maksymalną obciążalnością momentu obrotowego dla szeregu próbek wałów P, w oparciu o ogólne zasady projektowania mechanicznego dla cylindrycznych wałów przenoszących moment obrotowy, a nie konkretny zestaw danych testowych. Ten rodzaj wizualizacji pomaga zilustrować, że zależność nie jest idealnie liniowa, ponieważ większe wały również korzystają z proporcjonalnie większego modułu przekroju. Przeglądanie tego wraz z wymaganiami dotyczącymi momentu obrotowego podkładki docelowej pomaga inżynierom uniknąć zarówno zawyżania specyfikacji niepotrzebnie dużego wału, jak i zaniżania specyfikacji, co grozi przedwczesną awarią zmęczeniową.
Wykres punktowy pokazuje wyraźną zależność w górę między średnicą wału a przybliżoną obciążalnością momentu obrotowego, ale odstępy między punktami zwiększają się wraz ze wzrostem średnicy, co odzwierciedla nieproporcjonalny wzrost wytrzymałości przekroju wynikający z nawet niewielkiego wzrostu średnicy wału cylindrycznego. Punkty danych skupione wokół mniejszego zakresu średnic od 14 do 18 milimetrów znajdują się w kierunku dolnego końca osi momentu obrotowego, zgodnie z ich powszechnym zastosowaniem w kompaktowych lub lżejszych platformach myjek. Punkty w zakresie od 22 do 26 milimetrów zajmują środek wykresu i reprezentują zakres średnic najczęściej określany dla popularnych podkładek do użytku domowego o średniej wydajności. Najszersze wartości momentu obrotowego pojawiają się w zakresie od 26 do 30 milimetrów, co odpowiada platformom o większym udźwigu lub cięższym obciążeniom, zaprojektowanym do obsługi większych obciążeń na mokro i odpowiednio wyższego momentu obrotowego odwracania podczas mieszania. Odstęp pomiędzy kolejnymi grupami średnic również rośnie w miarę przesuwania się w górę wykresu, co pokazuje, że odporność wału na naprężenia skręcające rośnie szybciej niż jego średnica rośnie w ujęciu liniowym, co jest zależnością dobrze ugruntowaną w ogólnych zasadach inżynierii mechanicznej przy projektowaniu wałów cylindrycznych. Dla zespołów zaopatrzeniowych ten wzorzec jest użyteczną oceną poprawności podczas przeglądania proponowanej przez dostawcę średnicy wału dla danej specyfikacji momentu obrotowego, ponieważ średnica znacznie wykraczająca poza oczekiwaną klaster dla podanej wartości momentu obrotowego może wymagać bliższego przyjrzenia się podstawowym założeniom dotyczącym materiału i obróbki cieplnej. Pomaga także wyjaśnić, dlaczego zwiększenie średnicy wału nawet o niewielki margines jest często skuteczniejszym sposobem na zwiększenie marginesu bezpieczeństwa niż przejście na zasadniczo inny materiał wału o tej samej średnicy. Nabywcy oceniający dokumentację techniczną dostawcy wałów przegubowych mogą wykorzystać tę ogólną zależność jako rozsądną kontrolę wiarygodności w porównaniu z konkretnymi danymi, które producent podaje dla swojej linii produktów.
Kluczowy wniosek: Moment obrotowy wzrasta szybciej niż średnica wału w ujęciu liniowym, co oznacza, że niewielkie zwiększenie średnicy może zapewnić znaczący margines bezpieczeństwa bez konieczności zmiany materiału wału.
Szczegółowe porównanie konfiguracji wału P pralki
Poniższa tabela podsumowuje porównanie głównych konfiguracji wału P w oparciu o kryteria najbardziej istotne przy podejmowaniu decyzji o zaopatrzeniu.
Ogólne porównanie konfiguracji zespołu wału P i wału pulsatora pralki.
Kryteria
Wielowypustowy
Kluczowane
Zwężany
Rozkład momentu obrotowego
Nawet wielopowierzchniowy
Skoncentrowany, pojedynczy klucz
Oparta na tarciu, samocentrująca
Odporność na rozluźnienie
Umiarkowane
Z biegiem czasu niższe
Wyżej
Złożoność produkcji
Wyżej
Niższy
Umiarkowane
Typowe zastosowanie
Pralki o średniej pojemności
Kompaktowe podkładki dla początkujących
Platformy o długim okresie użytkowania
Wybór materiału to kolejny ważny wymiar porównawczy, ponieważ materiał podstawowy wału wpływa jednocześnie na odporność na korozję, wagę i koszt produkcji. Poniższy wykres pierścieniowy ilustruje przybliżony rozkład zużycia materiału wału P w bieżącej produkcji podkładek, w oparciu o ogólne obserwacje branży podzespołów urządzeń, a nie dane dotyczące źródeł zaopatrzenia jakiejkolwiek pojedynczej marki. Rozkład ten ma na celu dać kierunkowe poczucie tego, jak powszechny jest każdy wybór materiału, pomagając kupującym ocenić, czy ich własna specyfikacja jest zgodna z dominującą praktyką branżową.
Przybliżony rozkład materiałów wału P w bieżącej produkcji podkładek dla gospodarstw domowych.
Materiał
Przybliżony udział
Stal nierdzewna
46%
Powlekana stal węglowa
34%
Zaprojektowany kompozyt
20%
Wykres pierścieniowy pokazuje, że stal nierdzewna ma największy udział w specyfikacji materiałowej wałów P, co jest zgodne z jej silną, wrodzoną odpornością na korozję w zastosowaniach, które są stale narażone na działanie wody i detergentów. Drugim najczęstszym wyborem jest powlekana stal węglowa, oferująca niższy koszt materiału podstawowego przy jednoczesnym zastosowaniu powłoki ochronnej, takiej jak twarde chromowanie lub specjalistyczna powłoka polimerowa, w celu uzyskania odpowiedniej odporności na korozję na powierzchni wału. Zaprojektowane materiały kompozytowe mają najmniejszy, ale wciąż znaczący udział, co odzwierciedla rosnące zainteresowanie redukcją masy i naturalną odpornością na korozję w przypadku sekcji korpusu wału, które nie wymagają takiej samej odporności na zużycie jak strefy styku uszczelnienia i wielowypustu. Przedstawiony tutaj stosunkowo równy podział na trzy części wskazuje, że żaden pojedynczy materiał nie stał się uniwersalnym materiałem domyślnym, a wybór materiału w dalszym ciągu zależy od konkretnych priorytetów producenta dotyczących kosztów, wagi i trwałości dla danej platformy. Kupującym oceniającym dostawcę wałów P, zrozumienie materiału, z jakiego wykonany jest proponowany wał, pomaga ustalić realistyczne oczekiwania dotyczące odporności na korozję w specyficznych regionalnych warunkach wodnych. Warto również zauważyć, że jakość powłoki ma takie samo znaczenie, jak wybór materiału podstawowego dla wałów ze stali węglowej powlekanej, ponieważ powłoka, która przedwcześnie się zużywa, może narazić znajdującą się pod nią stal na przyspieszoną korozję w tempie, które może podważyć przewagę kosztową, jaką miała zapewnić metoda powlekania. Opcje wałów kompozytowych, choć mniej powszechne, warto ocenić szczególnie w przypadku platform, dla których ogólna redukcja masy zespołu jest deklarowanym priorytetem projektowym, a nie kwestią drugorzędną.
Kluczowy wniosek: Stal nierdzewna pozostaje najpopularniejszym materiałem na wały P ze względu na jej wrodzoną odporność na korozję, chociaż powlekana stal węglowa i kompozyty konstrukcyjne pozostają istotne w przypadku platform, dla których priorytetem jest odpowiednio redukcja kosztów lub masy.
Wytyczne dotyczące konserwacji wałów P pralek i zespołów wałów pulsatora
Ponieważ wał P działa na styku przenoszenia obciążenia mechanicznego i uszczelnienia wodnego, uwaga konserwacyjna zazwyczaj skupia się na obu obszarach funkcjonalnych, a nie na jednym z osobna.
Sprawdź, czy nie ma nadmiernego luzu lub drgań na piaście pulsatora, ponieważ rozwój luzów w punkcie sprzęgania wału jest często najwcześniejszą wykrywalną oznaką zużycia wielowypustów, wpustu lub stożka.
Sprawdź okolicę uszczelnienia wału pod kątem występowania plam wodnych lub osadów mineralnych, które mogą wskazywać na wczesne zużycie uszczelnienia, zanim pojawi się bardziej znaczący wyciek.
Słuchaj, czy podczas zmiany kierunku w cyklu mieszania słychać stukanie lub stukanie, które często wskazuje na nagromadzony luz na styku wał-pulsator.
Sprawdź, czy nakrętka ustalająca pulsatora lub element mocujący pozostaje odpowiednio dokręcony, szczególnie w przypadku wałków stożkowych, gdzie napięcie elementu mocującego bezpośrednio utrzymuje pasowanie cierne.
Należy unikać zwykłego przeciążania bębna powyżej jego nominalnej pojemności, ponieważ długotrwałe przeciążenie zwiększa zarówno naprężenia skręcające na wale, jak i obciążenie osiowe łożyska nośnego.
Podczas wymiany wału należy upewnić się, że średnica, wzór wielowypustów i długość całkowita są dokładnie zgodne z oryginalną specyfikacją, ponieważ nawet niewielkie niedopasowania wymiarowe mogą spowodować niewspółosiowość, która skraca żywotność nowego komponentu.
W przypadku techników zajmujących się naprawami zaopatrywanie się u dostawcy zespołu wału pulsatora, który dokumentuje tolerancje bicia wału i tolerancje koncentryczności dla swojej linii produktów, może pomóc w potwierdzeniu, że zamienny wał spełnia odpowiednie standardy precyzji, szczególnie w przypadku platform o większym udźwigu, gdzie czułość ustawienia jest większa.
Bicie, czyli wielkość odchylenia obracającego się wału od prawdziwej osi prostej podczas obrotu, jest jednym z bardziej przydatnych precyzyjnych wskaźników oceny jakości wału podczas kontroli przychodzącej lub po podejrzeniu uderzenia. Poniższy miernik ilustruje ogólną tolerancję wzorcową bicia, której zwykle oczekuje się od dobrze wyprodukowanych wałów P, wyrażoną jako procent dopuszczalnego maksymalnego progu stosowanego w ogólnej praktyce produkcji wałów precyzyjnych. Wał mieszczący się w tym zakresie jest ogólnie uważany za odpowiedni do montażu, natomiast wał zbliżający się do progu lub przekraczający go może po zainstalowaniu powodować wibracje i przyspieszone zużycie.
Miernik wykazuje typowy poziom odniesienia wynoszący około 88% maksymalnego dopuszczalnego progu bicia dla dobrze wyprodukowanego wału P podczas standardowej kontroli wejściowej, co oznacza, że zmierzone odchylenie wału mieści się w akceptowalnym zakresie precyzji, a nie zbliża się do granicy odrzucenia. Utrzymanie spójności na poziomie zbliżonym do tego wzorca w całym cyklu produkcyjnym zależy w dużej mierze od kontrolowanych procesów toczenia i szlifowania, ponieważ nawet dobrze zaprojektowany wał może przekroczyć akceptowalne bicie, jeśli tolerancje obróbki zmieniają się podczas produkcji. Wał, którego wymiary znacznie przekraczają ten benchmark, nawet jeśli pod względem technicznym nadal mieści się w maksymalnym dopuszczalnym limicie, z większym prawdopodobieństwem wprowadzi słyszalne wibracje po zamontowaniu i może szybciej zużywać się powierzchnie styku łożyska i uszczelnienia niż wał mieszczący się w granicach benchmarku. W przypadku zespołów zajmujących się jakością OEM śledzenie przychodzących pomiarów bicia w partiach dostawcy może służyć jako wczesny wskaźnik odchylenia procesu produkcyjnego, zanim stanie się to problemem związanym z niezawodnością w terenie. Dla techników zajmujących się naprawami przeprowadzających kontrolę na stanowisku badawczym wału podejrzanego o uszkodzenie spowodowane uderzeniem, pomiar bicia zauważalnie wykraczający poza oczekiwany zakres wzorcowy jest uzasadnioną podstawą do zalecenia wymiany, a nie dalszego użytkowania. Warto zauważyć, że dopuszczalne progi bicia mogą się nieco różnić w zależności od średnicy i długości wału, dlatego ten punkt odniesienia należy traktować jako ogólny punkt odniesienia dla typowych wymiarów wału P, a nie stałą, uniwersalną normę mającą zastosowanie do każdej konfiguracji.
Kluczowy wniosek: Monitorowanie bicia wału podczas przeglądu wstępnego zapewnia wczesny, mierzalny wskaźnik precyzji produkcji, który jest bezpośrednio powiązany z długoterminową żywotnością łożyska i uszczelnienia.
Trendy branżowe w produkcji wałków przegubowych pralek
Kilka zmian wpływa na sposób projektowania i pozyskiwania wałów P i zespołów wałów pulsatorów w branży produkcyjnej urządzeń, a bycie ich świadomym pomaga kupującym planować strategię zaopatrzenia, zamiast reagować wyłącznie na dostępność.
Ponieważ oczekiwania konsumentów dotyczące pojemności podkładki i intensywności cykli pracy na wielu rynkach regionalnych stale rosną, wzrosło zapotrzebowanie na konfiguracje wałów, które rozkładają moment obrotowy bardziej równomiernie, co przyczynia się do ciągłego znaczenia konstrukcji wałów wielowypustowych i schodkowych obok tradycyjnych konfiguracji z wpustem. Odporność na korozję stała się również bardziej znaczącym kryterium oceny, a nabywcy coraz częściej proszą dostawców o udokumentowany skład materiału i specyfikacje powłok, zamiast akceptować wyłącznie ogólną kategorię materiału, szczególnie w przypadku platform sprzedawanych na rynkach regionalnych o twardej wodzie lub wysokiej wilgotności.
Wstępnie zmontowane zintegrowane moduły łożysk wału również zyskały na popularności, ponieważ linie montażowe OEM starają się zmniejszyć zmienność instalacji, ponieważ ustalenie współosiowości wału z łożyskiem podczas produkcji eliminuje źródło potencjalnego błędu, który w przeciwnym razie wystąpiłby podczas montażu końcowego. Oprócz tego coraz więcej programów zaopatrzenia wymaga ustrukturyzowanych danych z testów bicia i trwałości w ramach kwalifikacji dostawców, co odzwierciedla szerszą zmianę branży w kierunku oceny spójności produkcji poprzez udokumentowaną kontrolę procesu, a nie poleganie wyłącznie na podanej karcie specyfikacji komponentu.
Założona w 2002 roku firma Cixi Gaite Electric Co., Ltd. jest chińskim producentem części do przekładni pralek, producentem niestandardowych wałów P pralek i dostawcą zespołu wału pulsatora z siedzibą w Ningbo w stanie Zhejiang. Firma koncentruje się na badaniach, rozwoju i produkcji podstawowych elementów przekładni pralek, w tym reduktorów biegów, synchronizatorów i powiązanych zespołów wałów, dostarczając zarówno programy produkcyjne OEM, jak i kanały napraw posprzedażnych. Posiadając bazę produkcyjną o powierzchni około 10 000 metrów kwadratowych, wspartą stabilnymi mocami produkcyjnymi i ustalonymi procesami produkcyjnymi, firma w dalszym ciągu udoskonala precyzję wałów i konstrukcję konstrukcyjną, mając na celu dostarczanie opłacalnych rozwiązań komponentów w całym swoim asortymencie.
Kluczowy wniosek: rosnący nacisk na udokumentowaną odporność na korozję, wstępnie zmontowane moduły łożyskowe wału i przejrzystość testów dostawców to trendy, które najprawdopodobniej będą kształtować przyszłe decyzje dotyczące zaopatrzenia w wały P.
Często zadawane pytania dotyczące wałów P pralek
Co zazwyczaj dostarcza producent wału P pralki?
Producent wałów P pralek zazwyczaj dostarcza wały wielowypustowe, wpustowe, stożkowe i stopniowane pulsatorów, wraz ze wstępnie zmontowanymi modułami łożysk i uszczelnień wału, zarówno dla linii produkcyjnych OEM, jak i kanałów napraw posprzedażnych.
Skąd mam wiedzieć, która konfiguracja wału P pasuje do mojej platformy pralki?
Dopasowanie prawidłowej konfiguracji wału P zależy przede wszystkim od schematu sprzęgania piasty pulsatora, oczekiwanego momentu obrotowego i częstotliwości cofania platformy oraz średnicy wału, a przed ostatecznym wyborem wszystkie te elementy należy sprawdzić w oparciu o specyfikacje techniczne dostawcy zespołu wału pulsatora.
Co powoduje luz lub chybotanie pulsatora w miarę upływu czasu?
Rozwijający się luz na pulsatorze zwykle wynika ze stopniowego zużycia powierzchni sprzęgających wielowypustu, wpustu lub stożka lub z poluzowania elementu mocującego i jest zwykle jedną z najwcześniej wykrywalnych oznak zużycia wału lub piasty podczas rutynowej kontroli.
Czy dostawca wału P na zamówienie do pralki może zaprojektować wał do własnego podwozia?
Producenci posiadający wewnętrzne możliwości badawczo-rozwojowe mogą zazwyczaj zaprojektować wał P tak, aby pasował do zastrzeżonej średnicy, układu wielowypustów i specyfikacji długości, pod warunkiem, że kupujący dostarczy szczegółową dokumentację dotyczącą wymagań dotyczących wymiarów i obciążenia podczas pozyskiwania.
Dlaczego materiał wału ma znaczenie dla zespołu wału pulsatora?
Materiał wału wpływa na odporność na korozję elementu stale narażonego na działanie wody i detergentów, a także na całkowitą masę i koszt produkcji, dlatego też stal nierdzewna, powlekana stal węglowa i kompozyty konstrukcyjne pozostają odpowiednimi wyborami w zależności od konkretnych priorytetów platformy.
Czy wstępnie zmontowany moduł łożyska wału jest lepszy niż kupowanie komponentów osobno?
Wstępnie zmontowany moduł łożysko-uszczelnienie wału może zmniejszyć zmienność instalacji poprzez ustalenie osiowości podczas produkcji, a nie montażu na miejscu, chociaż oddzielne pozyskiwanie komponentów może nadal odpowiadać programom z ustalonym, dobrze kontrolowanym wewnętrznym procesem montażu.


 +86-574-63256717 /63267914
info@gaite.cn
 gaite@gaite.cn
 Nr 208 Miaoshan Road, wioska Shiyan, miasto Henghe, miasto Cixi, miasto Ningbo, prowincja Zhejiang, Chiny