Schemat części pralki to najszybszy sposób wyjaśnienia działania pralki i najwolniejszy sposób zamówienia odpowiedniego elementu. Technik otwiera instrukcję serwisową, znajduje widok rozłożony na części, podąża za liczbami, a mimo to trzyma skrzynię biegów z prawidłową obudową i niewłaściwym wielowypustem wyjściowym. Rysunek spełnił swoje zadanie doskonale. Problem polega na tym, że schemat części pralki pokazuje położenie, a nie specyfikację.
Ten przewodnik został napisany dla osób, które co tydzień pracują z tymi rysunkami: warsztatów naprawczych, dystrybutorów na rynku części zamiennych, pracowników zaopatrzenia w zakładach montujących urządzenia oraz inżynierów, którzy muszą zatwierdzić część zamienną, zanim trafi ona na linię produkcyjną. Omówiono w nim, co faktycznie zawiera diagram części, które obszary są narysowane najdrobniej szczegółowo, jak przekształcić etykietę w część mierzalną i gdzie leży prawdziwe ryzyko w zamówieniu.
Budujemy te elementy. Cixi Gaite Electric Co., Ltd. z siedzibą w Cixi, Ningbo, Zhejiang, od 2002 roku produkuje skrzynie biegów do pralek, reduktory, synchronizatory, wały P, zespoły sprzęgieł i wały napędowe, zaopatrując zarówno linie produkcyjne OEM, jak i kanały rynku wtórnego. To tło kształtuje poniższą poradę, ponieważ większość kosztownych błędów, które widzimy, zaczyna się od zbyt dosłownie odczytanego diagramu.
Schemat części pralki odpowiada na pytanie, dokąd trafia dany element. Nigdy nie odpowiada na pytanie, czy element, który trzymasz w dłoni, będzie pasował, a traktowanie go jak listy zakupów jest najczęstszym źródłem błędnych zamówień.
Co naprawdę pokazuje diagram części pralki
Pod tą samą nazwą kryją się trzy rysunki, a mieszanie ich to strata czasu. Widok rozłożonego zespołu oddziela części wzdłuż osi, dzięki czemu można zobaczyć, jak układają się w stosy. Widok przekrojowy lub wycinkowy dzieli maszynę na pół, dzięki czemu można zobaczyć, co dzieje się wewnątrz obudowy. Schemat okablowania pokazuje tylko ścieżki elektryczne i nie mówi nic o mechanice. Kiedy kupujący twierdzi, że schemat jest zagmatwany, w dziewięciu przypadkach na dziesięć trzyma schemat i szuka koła zębatego.
Rysunek rozstrzelony jest zorganizowany według hierarchii złożenia, a nie według funkcji. Dokumentacja serwisowa maszyny ładowanej od góry zwykle dzieli produkt na zespół górnej ramy, zespół wanny wewnętrznej, zespół wanny zewnętrznej, zespół całkowity i zespół opakowania. Taka konstrukcja jest przydatna w fabryce, ponieważ każda grupa jest budowana i magazynowana osobno. Dla warsztatu jest to niewygodne, ponieważ jedna awaria fizyczna może dotknąć trzech grup jednocześnie. Na przykład nieszczelna uszczelka wanny należy do zespołu wanny zewnętrznej na rysunku, ale część, która spowodowała wyciek, może znajdować się w zespole wanny wewnętrznej, a uszkodzenie przez wodę pojawia się w zespole napędowym.
Etykiety są również zgodne z układem pokładu maszyny. Wzdłuż górnej ramy zazwyczaj znajduje się uchwyt pokrywy, pojemnik na proszek do prania, wlot środka zmiękczającego, urządzenie do płukania mgłą lub urządzenie przelewowe, worek filtrujący i panel sterowania. Nazwy te mają charakter opisowy, a nie ustandaryzowany. Dwóch producentów może używać trzech różnych nazw dla tego samego zawiasu pokrywy i żadna z nich nie jest błędna.
Numery indeksowe wprowadzają kolejną warstwę zamieszania. W większości podręczników numeracja rozpoczyna się od nowa w każdym złożeniu, a rewizja zmienia numer indeksu bez zmiany rysunku. Zatem ten sam numer części może pojawić się pod dwoma różnymi numerami indeksu w dwóch wydaniach tej samej instrukcji. Jeśli tworzysz tabelę odsyłaczy do katalogu rynku części zamiennych, zawsze pracuj od kolumny numeru części, nigdy od dymka indeksu.
Przeczytaj rysunek konstrukcji i listę części w celu sprawdzenia tożsamości, a następnie potwierdź dopasowanie za pomocą pomiarów, ponieważ numery indeksowe są najmniej wiarygodną informacją na stronie.
Grupy zespołów kryjące się za prawie każdym diagramem
Po rozpoznaniu grup większość podręczników różnych marek zaczyna wyglądać podobnie. Nazwy się zmieniają, układ nie.
- Górna ramka i grupa kontrolna. Pokrywa, zawiasy, dozowniki detergentu i płynu zmiękczającego, worek filtrujący, panel sterowania, timer lub tablica elektroniczna oraz umieszczone na nich pokrętła lub przełączniki membranowe.
- Wewnętrzna wanna lub grupa bębnów. Kosz obrotowy, pulsator w maszynie ładowanej od góry, pierścień równoważący, pająk lub piasta łącząca kosz z wałem oraz sam wał w niektórych konstrukcjach.
- Zewnętrzna grupa wanien. Nieruchoma wanna, obudowa łożyska, uszczelka wanny, drążki zawieszenia lub amortyzatory oraz węże łączące ją z pompą.
- Grupa napędowa. Silnik, koło pasowe, sprzęgło pasowe lub bezpośrednie, skrzynia biegów lub reduktor, zespół sprzęgła, hamulec, synchronizator i wał napędowy przenoszący moment obrotowy na kosz lub pulsator.
- Grupa wodno-kanalizacyjna. Zawór wlotowy, wąż doprowadzający, pompa spustowa, wąż spustowy, filtr kłaczków i selektor spustowy, który decyduje, dokąd trafi woda.
- Szafka i grupa pakowania. Panele, nóżki, izolacja akustyczna, karton, bloki piankowe i torba na akcesoria.
Każda rozmowa na temat awarii ostatecznie trafia do grupy napędów, ponieważ jest to jedyna grupa, w której mały błąd wymiarowy zamienia się w duży problem funkcjonalny. Uszczelka drzwi odsunięta o dwa milimetry lekko przecieka. Skrzynia biegów z niewłaściwym przełożeniem lub niewłaściwym wielowypustem albo odmawia montażu, albo ulega samozniszczeniu w ciągu kilkudziesięciu cykli.
Sześć grup montażowych obejmuje prawie każdy schemat podkładek, a grupa napędowa to miejsce, w którym sam schemat nigdy nie wystarczy, aby mieć pewność złożenia zamówienia.
Czytanie sekcji dotyczącej napędu bez zgadywania
Sekcja napędu to miejsce, w którym większość rysunków przestaje być pomocna. W maszynie ładowanej od góry widok rozłożony zwykle przedstawia silnik, pasek, dużą obudowę i wał wyjściowy, który znika za wanną. Wszystko wewnątrz tej obudowy pozostawiono na liście części: liczba stopni przekładni, przełożenie redukcyjne, mechanizm hamulcowy i siłownik synchronizujący. Jest to wykonalne dla technika fabrycznego, który zna już platformę, i trudne dla wszystkich innych osób.
Łańcuch ruchu warto zapamiętać, ponieważ mówi Ci, co mierzyć. Silnik się obraca. Pasek lub sprzęgło bezpośrednie przekazuje ten obrót do skrzyni biegów lub reduktora. Skrzynia biegów przekształca jeden szybki obrót w dwa przydatne zachowania: powolną oscylację do prania i jeden kierunek z większą prędkością do wirowania. Zespół sprzęgła lub hamulca decyduje, który z nich otrzyma bęben, a synchronizator koordynuje synchronizację tak, aby hamulec został zwolniony dopiero po otwarciu ścieżki spustowej i opadnięciu poziomu wody.
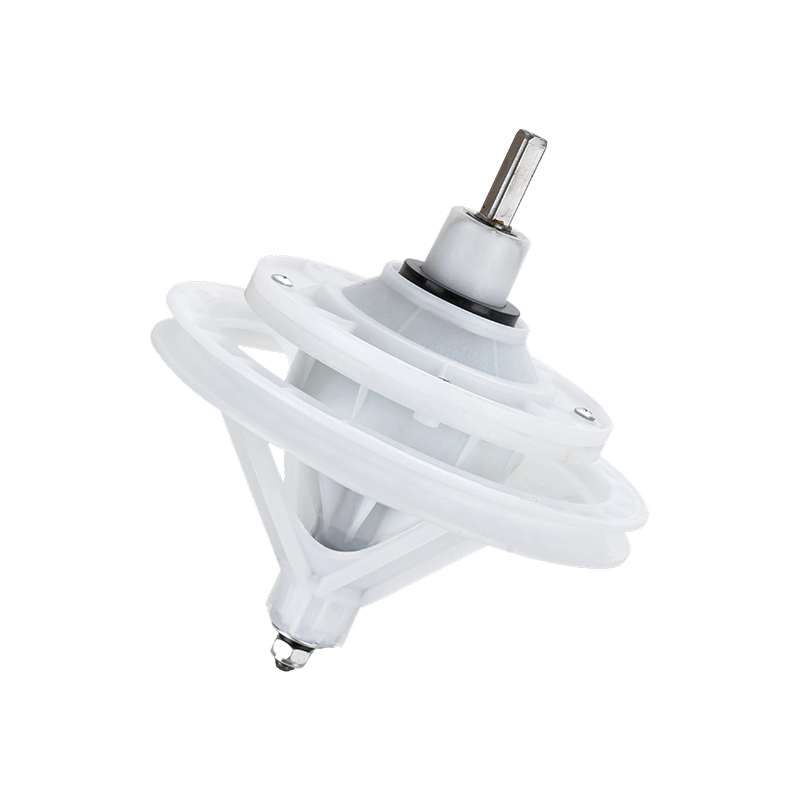
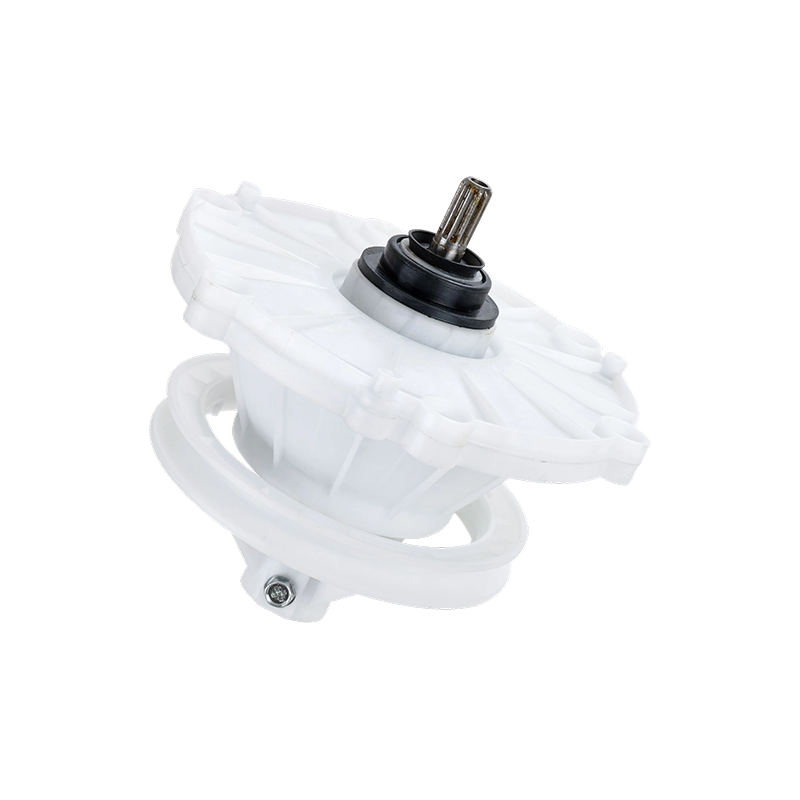
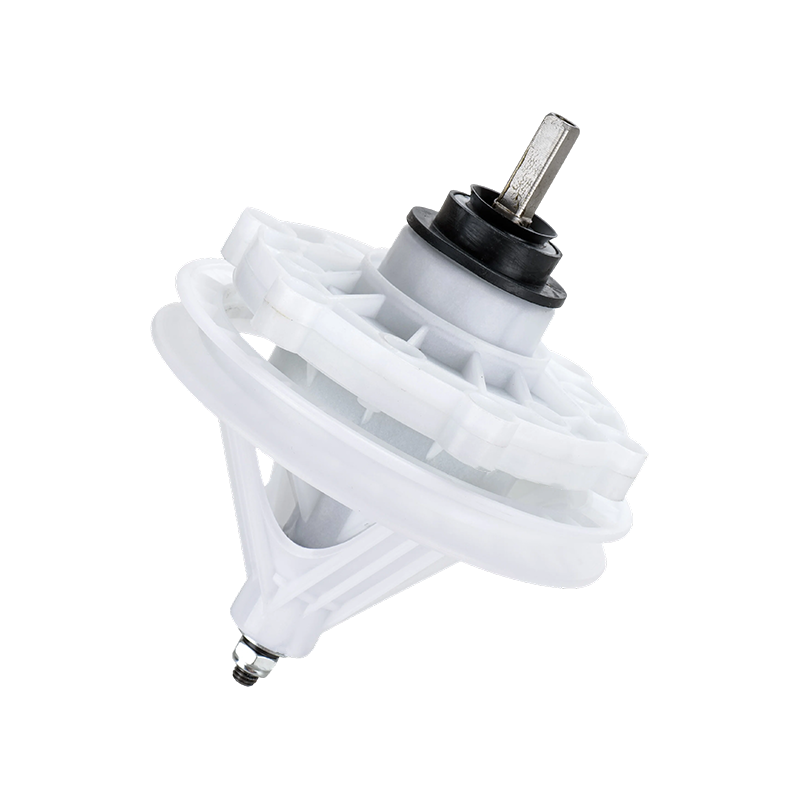
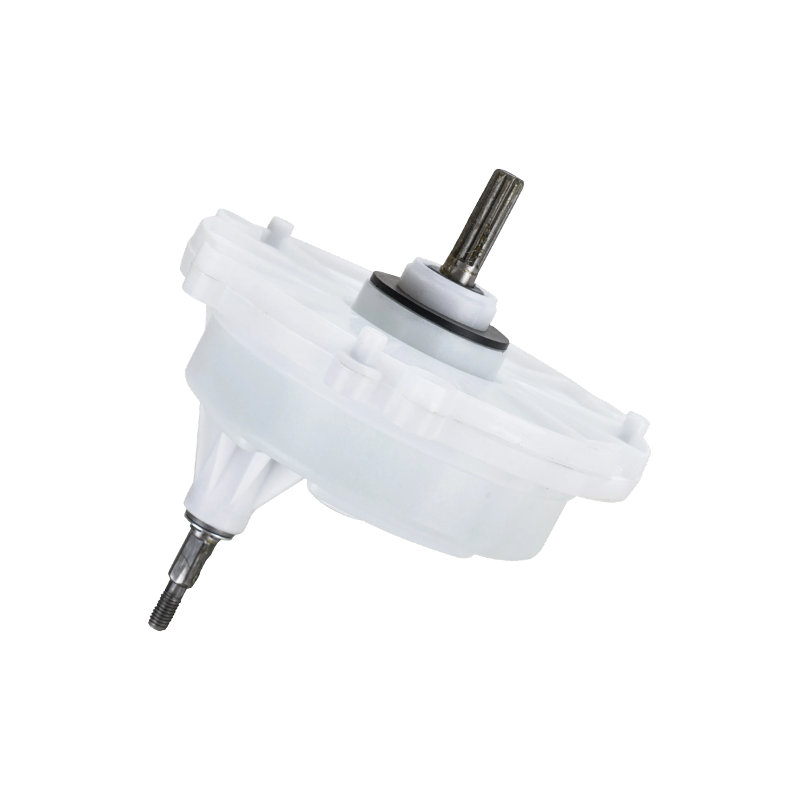
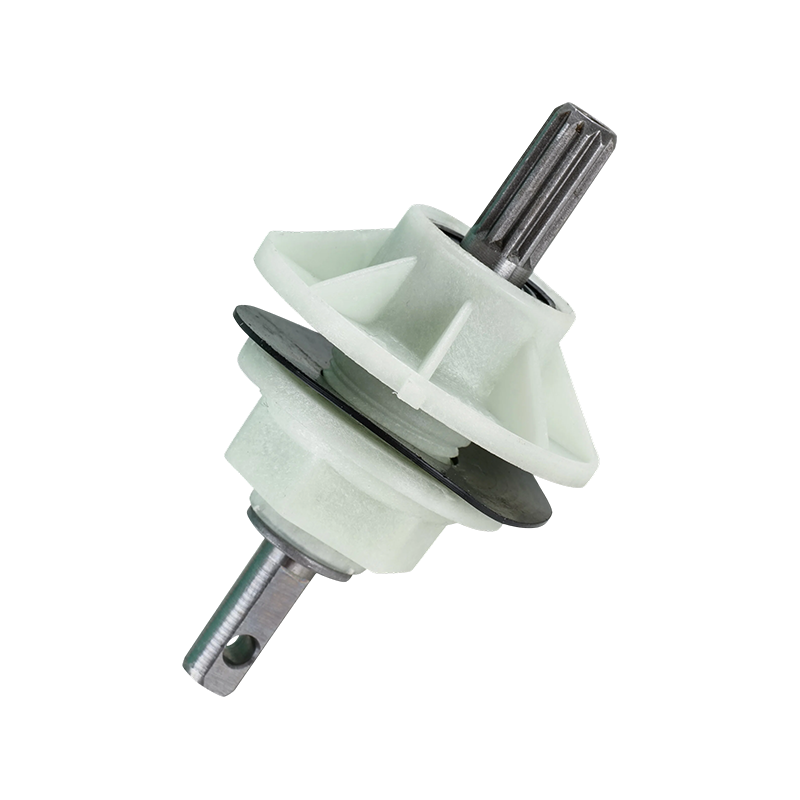
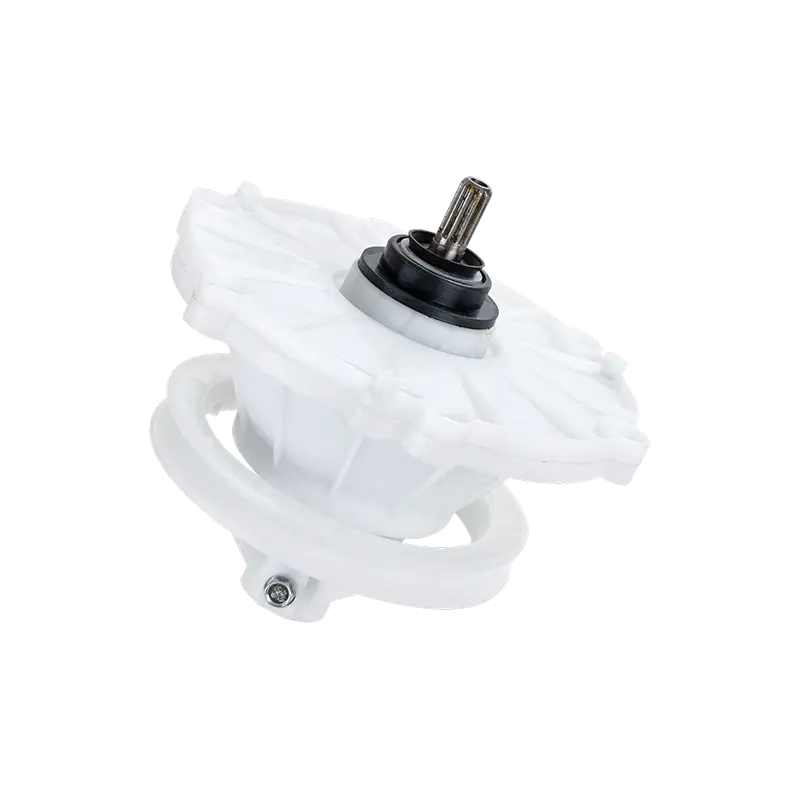 Producent skrzyni biegów do pralek Reduktor do pralki dwuwannowej Zobacz produkt →
Ta sekwencja wyjaśnia, dlaczego tak wiele skrzyń biegów na wymianę jest zwracanych. Jeśli śruby obudowy pokrywają się i średnica wału jest zgodna, część zostanie zainstalowana. Zawodzi dopiero później, gdy maszyna albo nie może zwiększyć prędkości wirowania, albo hamulec nie działa. Obydwa symptomy wskazują na wewnętrzne różnice, których nie widać na żadnym rysunku.
Konstrukcje z napędem pasowym, napędem bezpośrednim i wysokim momentem obrotowym
Skrzynia biegów z napędem pasowym wytrzymuje obciążenie boczne. Napięcie paska powoduje odciągnięcie wału wejściowego na boki, dlatego dobór łożysk i sztywność obudowy mają większe znaczenie niż w przypadku zespołu z napędem bezpośrednim. Skrzynia biegów z napędem bezpośrednim charakteryzuje się wyższym momentem obrotowym przy niższych prędkościach i zwykle pracuje z większymi wymaganiami dotyczącymi współosiowości pomiędzy silnikiem a przekładnią. Jednostki przekładniowe o wysokim momencie obrotowym znajdują się na najcięższym końcu: większe wanny, większe obciążenia na mokro i większe zapotrzebowanie na stały luz i smarowanie.
Dla kupującego praktyczna różnica pojawia się na liście kontrolnej pomiaru. Jednostki z napędem bezpośrednim są zwykle określane na podstawie sposobu montażu, geometrii wielowypustów i przełożenia. Jednostki napędzane paskiem zwiększają średnicę koła pasowego, profil rowka paska i wpust wału wejściowego. Jednostki o wysokim momencie obrotowym zwiększają klasę łożyska i specyfikację smarowania. Zanim porównasz ceny, zapytaj, które z nich dostawca może udokumentować.
Co zmierzyć przed złożeniem zamówienia
- Średnicę wału wyjściowego i długość całkowitą mierzoną suwmiarką, a nie linijką.
- Liczba wypustów, główna średnica wielowypustów oraz obecność lub brak rowka wpustowego.
- Rozstaw śrub montażowych, w tym rozstaw otworów i rozmiar gwintu.
- Kierunek obrotu wyjścia przy normalnym napędzie, potwierdzony na maszynie, a nie na rysunku.
- Przełożenie przekładni lub liczba zwojów wejściowych potrzebnych do jednego zwoju wyjściowego.
- Szerokość taśmy hamulcowej i średnica bębna, jeśli sprzęgło jest zintegrowane z obudową.
- Rozmiar otworu uszczelnienia i stan powierzchni wału, na którym pracuje uszczelnienie.
Pomiary za każdym razem przewyższają rysunki: skrzynia biegów, która pasuje mechanicznie, może nadal nie działać prawidłowo, jeśli przełożenie, kierunek hamowania lub obrót nie odpowiadają oryginalnej platformie.
Wał P i wał pulsatora: mała część, która zatrzymuje maszynę na zimno
Wał P, zwany także wałem pulsatora, przenosi moment obrotowy z wyjścia skrzyni biegów przez wannę do pulsatora. Jest to krótka część na rysunku i kluczowa część w praktyce, ponieważ przechodzi przez uszczelkę wanny i dlatego znajduje się w najbardziej wilgotnym i najbardziej zanieczyszczonym obszarze maszyny. Pozostałości detergentu, kłaczki i twarda woda atakują te same powierzchnie.
Schemat przedstawia wał, uszczelkę i pulsator jako oddzielne bąbelki. Nie pokaże głębokości hartowania na wypustie, grubości powłoki na czopie uszczelki, prostoliniowości ani wykończenia powierzchni, które określa, jak długo przetrwa uszczelka wargowa. To właśnie te szczegóły decydują o tym, czy wał wytrzyma pięć lat, czy pięć miesięcy i to właśnie one są usuwane w pierwszej kolejności przez niedrogiego dostawcę.
Kiedy maszyna traci mieszanie, ale nadal pobiera wodę i wiruje, lub gdy po mieszaniu pod zbiornikiem pojawia się woda, jednym z pierwszych miejsc, które należy sprawdzić, jest zespół wału P. Typowymi oznakami są zaokrąglony wielowypust, polerowany lub rowkowany czop uszczelki oraz plamy rdzy w miejscu, w którym wał wchodzi do wanny. Po rowkowaniu czopu uszczelki wymiana samej uszczelki rzadko trzyma, ponieważ nowa warga nie może przylegać do zużytej powierzchni.
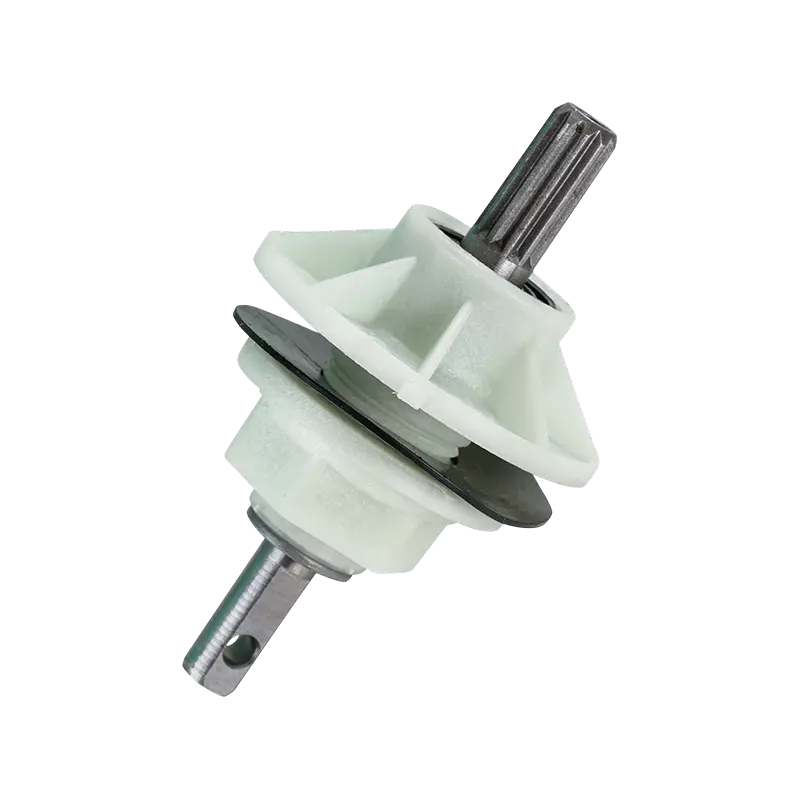 Producent wału P pralki Półautomatyczna skrzynia biegów z podwójną wanną Zobacz produkt →
Dobrą praktyką w warsztatach naprawczych jest traktowanie wału i uszczelnienia jako jednego elementu serwisowego. Dla dystrybutorów tworzących katalog przydatny zestaw specyfikacji jest krótki: średnica wału, profil wielowypustu, długość całkowita, rozmiar gwintu u góry oraz materiał i obróbka cieplna zastosowana w wielowypustu. Producent części do pralek, który kontroluje własną obróbkę cieplną, zwykle może udokumentować te punkty, podczas gdy firma handlowa sprzedająca asortyment mieszany często nie jest w stanie tego zrobić.
Wał i uszczelka pasują do siebie: wymiana zużytego wału P bez wymiany uszczelki zbiornika lub odwrotnie, to jeden z najbardziej przewidywalnych schematów powtarzających się awarii podczas naprawy pralek.
Pralki dwuwalcowe i półautomatyczne działają według innego schematu
Maszyny dwuwannowe i maszyny półautomatyczne zbudowane są w oparciu o prostszą architekturę, a ich schematy wyglądają inaczej w istotnych aspektach. Istnieją dwie wanny zamiast jednego, dwóch timerów lub timera łączonego, ręczny lub silnikowy selektor spustu oraz przekładnia myjąca, która wytwarza ruch oscylacyjny, podczas gdy oddzielny system wirowania obsługuje ekstrakcję. Zespół sprzęgła i synchronizator, które dominują na rysunku automatycznej podkładki, mogą być nieobecne, mogą być połączone w inny sposób lub zastąpione prostym hamulcem sprężynowym.
Przekładnia myjąca w maszynie z podwójną wanną jest zwykle napędzana paskiem i wytrzymuje ciągłe obciążenie wsteczne. Jej wzór zużycia różni się od automatycznej skrzyni biegów, która podczas wirowania spędza większość swojego życia w jednym kierunku. Naprężenie cofania zwykle pojawia się na ślimaku lub zazębieniu przekładni, w gniazdach łożysk i na wale wyjściowym, gdzie sprzęga się pulsator. Dlatego dwucylindrowa skrzynia biegów, która nadal obraca się ręcznie, może być głośna już pod obciążeniem.
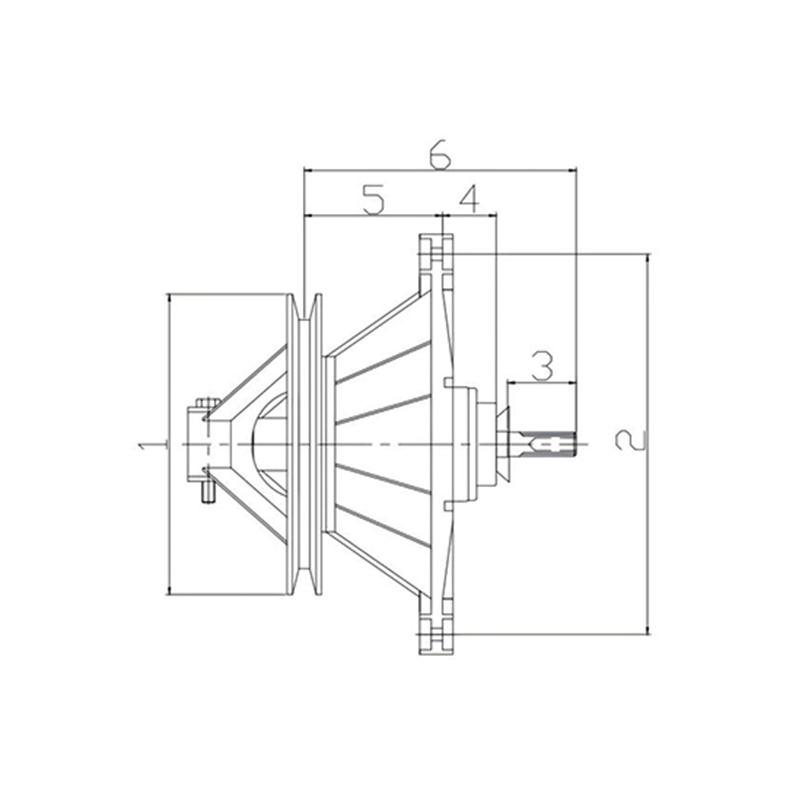 Reduktor do pralki dwuwannowej Reduktor pralki z podwójną wanną jest głównym urządzeniem zasilającym półautomatycznych pralek dwucylindrowych, odpowiedzialnym za przekształcanie szybkiego obrotu pralki... Zobacz produkt →
Dla nabywców obsługujących rynki, na których nadal duży udział mają maszyny z dwiema wannami, praktyczna lista specyfikacji obejmuje pojemność zbiornika, typ rowka paska, średnicę koła pasowego, długość wału wyjściowego i obrys kołnierza montażowego. Warto zaznaczyć, że półautomatyczne skrzynie biegów występują w katalogach pod kilkoma nazwami, m.in. skrzynią biegów i skrzynią biegów, a różnica w nazewnictwie nie zawsze oznacza różnicę konstrukcyjną.
Dlaczego rysunki reduktorów są często niekompletne
Reduktory półautomatyczne są często rysowane jako kontury z pojedynczym wałem wyjściowym, ponieważ za elementy wewnętrzne odpowiada dostawca. To powoduje większą wagę własnych rysunków dostawcy i raportów dotyczących pierwszego artykułu. Jeśli pozyskujesz reduktory zamienne na rynek napraw, poproś o rysunek wymiarowy, a nie tylko fotografię. Zdjęcie nie jest w stanie określić luzu, przełożenia przekładni ani tego, czy obudowa jest wykonana z żeliwa, czy wytłoczona z blachy stalowej.
W maszynach dwubębenowych i półautomatycznych schemat jest jedynie punktem wyjścia, dlatego przełożenie reduktora, geometria koła pasowego i kołnierz montażowy muszą pochodzić z dokumentacji własnej dostawcy.
Synchronizatory, zespoły sprzęgła i wały napędowe
Te trzy części są zgrupowane razem, ponieważ wszystkie obsługują przełączanie, a części przełączające są najczęściej błędnie diagnozowane na schemacie części.
Synchronizator w pralce to mechanizm zmieniający ścieżkę napędu, dzięki czemu jeden silnik może spełniać dwa bardzo różne zadania. Podczas mycia napęd oscyluje, a hamulec utrzymuje kosz w miejscu. Podczas wirowania następuje zwolnienie hamulca i napęd obraca się w jedną stronę. Jeśli synchronizator nie przełącza się płynnie, typowymi objawami są lekkie obracanie się kosza podczas cyklu prania, wirowanie, które trwa zbyt długo, aby osiągnąć prędkość lub głośny hałas mechaniczny w momencie przejścia.
Zespół sprzęgła zawiera taśmę hamulca, sprężynę, dźwignię i piastę, które zwalniają i przytrzymują kosz. Taśmy hamulcowe zużywają się stopniowo, a pierwszą oznaką jest zwykle szarpanie, które w ciągu kilku tygodni staje się bardziej nierówne, a nie nagła awaria. Kiedy schemat przedstawia sprzęgło jako pojedynczy zespół, technicy czasami próbują wymienić tylko pasek. Na niektórych platformach to działa; w innych piasta i sprężyna są dopasowane jako komplet, a częściowa wymiana skraca kolejny okres serwisowy.
Wał napędowy łączy wyjście skrzyni biegów z elementem, którym musi się obracać. Jego specyfikacja jest geometryczna: liczba wypustów, klasa dopasowania wypustów, długość, średnica oraz materiał i obróbka cieplna sekcji nośnych. Dwa wały mogą wyglądać identycznie na rysunku i różnić się twardością, co zmienia sposób zużycia wielowypustu pod obciążeniem zwrotnym.
Ponieważ te części współdziałają, należy rozwiązywać problemy w kolejności. Upewnij się, że ścieżka spustowa działa. Potwierdź zwolnienie hamulca. Upewnij się, że synchronizator wykonuje pełny skok. Dopiero wtedy zdecyduj, którą część wymienić. Dystrybutor, który rozumie tę kolejność, może znacznie zmniejszyć zwroty, ponieważ zwrócony synchronizator to często problem z hamulcami zgłaszany na podstawie objawu, a nie przyczyny.
Synchronizatory, zespoły sprzęgła i wały napędowe zawodzą jako system, dlatego diagnostyka powinna opierać się na sekwencji: spust, hamulec, przełącznik, wał, a nie zaczynać od części, która wygląda na zużytą.
Tam, gdzie koncentruje się popyt na wymianę
Nie każda część na schemacie zużywa się w tym samym tempie, a wiedza, gdzie koncentruje się popyt, pomaga dystrybutorowi zaplanować zapasy, a warsztatowi naprawczemu podjąć decyzję, co zatrzymać na półce. Poniższy wykres przedstawia ilustrujący rozkład zapytań o wymianę na rynku wtórnym według grupy podzespołów, w oparciu o wzorce obserwowane w kanałach napraw i handlu, a nie o opublikowane dane rynkowe.
Przykładowy udział zapytań o wymianę na rynku wtórnym według grupy podzespołów
Zespoły skrzyni biegów i reduktorów 24 Części wału P i pulsatora 21 Zespoły sprzęgła i hamulce 17 Synchronizatory i mechanizmy przełączające 14 Uszczelki, łożyska i drobny osprzęt 12 Dystrybucja ułatwia podjęcie prostej decyzji o zaopatrzeniu. Części przekładni stanowią większość zapytań, co jest zgodne z faktem, że przenoszą największe obciążenia mechaniczne i znajdują się najbliżej wody i detergentu. Uszczelki i łożyska są niedrogie, ale pojawiają się przy prawie każdej przebudowie, dlatego nigdy nie należy ich traktować po namyśle.
Praktyczną lekcją dla dostawcy części do pralek obsługującego sieci naprawcze jest zapewnienie szerokiego pokrycia skrzyni biegów i wału P oraz głębokiego pokrycia uszczelek. W przypadku hurtownika kupującego hurtowo ten sam wykres przemawia za konsolidacją skrzyń biegów od producenta, który produkuje również synchronizatory i wały napędowe, ponieważ jedno zatwierdzone źródło zmniejsza ryzyko niedopasowanych zespołów dotarcia do tego samego klienta.
Wyjaśnia również, dlaczego zaopatrzenie mieszane jest ryzykowne. Kiedy skrzynia biegów pochodzi od jednego dostawcy, a synchronizator od innego, niewielkie różnice w skoku lub sile sprężyny mogą spowodować, że maszyna będzie działać na stole warsztatowym i ulegnie awarii w pierwszym cyklu wirowania.
Elementy przekładni generują największy popyt na części zamienne, dlatego też zapasy magazynowe obejmują skrzynie biegów, wały P i części sprzęgła, a uszczelnienia i łożyska traktowane są jako obowiązkowe elementy towarzyszące.
Od etykiety diagramu do części podlegającej zamówieniu
Poniższa tabela przelicza popularne etykiety diagramów na to, co zwykle oznaczają i co należy sprawdzić przed złożeniem zamówienia. Jest napisany z myślą o osobie posiadającej jednocześnie instrukcję i telefon.
Tabela 1. Dopasowanie etykiet schematów do sprawdzalnych specyfikacji części elementów przekładni pralki. | Etykieta schematu | Na co zwykle wskazuje | Co sprawdzić przed złożeniem zamówienia |
| Skrzynia biegów lub skrzynia biegów | Obudowa zawierająca przekładnie redukcyjne i często mechanizm hamulcowy | Przełożenie przekładni, wielowypust wyjściowy, sposób montażu, kierunek obrotu, typ hamulca |
| Reduktor | Redukcja stosowana na platformach półautomatycznych lub z podwójną wanną | Średnica koła pasowego, profil paska, długość wału wyjściowego, ślad kołnierza |
| Wał pulsatora lub wał P | Wał przenoszący moment obrotowy z wyjścia skrzyni biegów na pulsator | Średnica wału, profil wielowypustowy, długość, stan czopa uszczelniającego, obróbka cieplna |
| Synchronizator | Mechanizm przełączający napęd pomiędzy ścieżką prania i wirowania | Droga przesuwu, siła sprężyny, typ złącza, zintegrowana lub osobna obudowa |
| Zespół sprzęgła | Taśma hamulcowa, piasta, sprężyna i dźwignia zwalniające kosz do obracania się | Średnica bębna hamulcowego, szerokość opaski, wypust piasty, wytrzymałość sprężyny |
| Wał napędowy | Wał przenoszący moment obrotowy pomiędzy dwoma członami obrotowymi | Liczba wypustów i klasa dopasowania, długość całkowita, twardość, wymiary wpustu |
| Pulsator | Płyta obrotowa wewnątrz kosza w pralce ładowanej od góry | Średnica, profil otworu centralnego, geometria łopatki, gwint śruby mocującej |
| Uszczelka wanny i zestaw łożysk | Zestaw uszczelniający i podporowy w miejscu, w którym wał przechodzi przez wannę zewnętrzną | Średnica otworu, typ wargi uszczelniającej, klasa łożyska, kompatybilność smaru |
Taki krótki stół jest bardziej przydatny niż długi, ponieważ w trzeciej kolumnie znajdują się miejsca wygrywania lub przegrywania zleceń. Każdy może skopiować numer części. Kupujący, który przed dokonaniem płatności pyta o przełożenie i profil wielowypustu, zazwyczaj unika wysyłki zwrotnej.
Każdy wiersz w tej tabeli kończy się w ten sam sposób: etykieta identyfikuje rodzinę części, ale tylko mierzalna specyfikacja potwierdza część.
Tolerancje i szczegóły pominięte w rysunku
Rysunki techniczne dostarczane z urządzeniami konsumenckimi są rysunkami serwisowymi, a nie produkcyjnymi. Mają one pomóc technikowi zidentyfikować część, a nie pomóc dostawcy w jej wyprodukowaniu. To rozróżnienie wyjaśnia, dlaczego tak wiele części zamiennych wygląda dobrze, a zachowuje się źle.
Zacznij od luzu przekładni. Za dużo, a skrzynia biegów jest głośna przy obciążeniu cofania. Za mało, nagrzewa się i zacina po dłuższym użytkowaniu. Żadna skrajność nie jest widoczna na widoku rozłożonym. Następnie należy wziąć pod uwagę koncentryczność pomiędzy otworami wejściowym i wyjściowym, która determinuje wibracje i trwałość uszczelnienia. Następnie wykończenie powierzchni czopu uszczelki, które określa, czy uszczelka wargowa wytrzyma rok, czy pięć. Następnie smarowanie: rodzaj smaru, ilość napełnienia i zakres temperatur. Dostawca, który zmienia smar w celu obniżenia kosztów, może wyprodukować skrzynię biegów, która przejdzie test laboratoryjny, ale nie powiedzie się w gorącej pralni.
Twardość jest cicha. Dwa wały P mogą pochodzić z tego samego rysunku i znacznie różnić się twardością wielowypustu. Bardziej miękki wał instaluje się idealnie i zaokrągla swój wielowypust pod obciążeniem wstecznym w ciągu kilku miesięcy. Właśnie dlatego kontrola pierwszego artykułu ma większe znaczenie w przypadku części przekładni niż prawie jakiegokolwiek innego elementu podkładki.
W przypadku kupujących krótka, praktyczna lista kontrolna działa lepiej niż długi dokument specyfikacji:
- Poproś o przełożenie skrzyni biegów na piśmie, a nie tylko o numer modelu.
- Poproś o zwymiarowany rysunek schematu montażu.
- Zapytaj, jaki materiał i obróbka cieplna są stosowane na powierzchniach nośnych.
- Zapytaj o specyfikację smarowania i zakres temperatur pracy.
- Zapytaj, czy czop uszczelnienia jest szlifowany czy toczony.
- Poproś o próbkę, zanim zdecydujesz się na objętość.
Luz, koncentryczność, wykończenie powierzchni, smarowanie i twardość nigdy nie są widoczne na wykresie serwisowym, a mimo to decydują o tym, czy zamienna przekładnia przetrwa pierwszy rok.
OEM, ODM i rynek wtórny: trzy sposoby czytania tego samego rysunku
Ten sam diagram jest używany w różny sposób w zależności od tego, kto kupuje.
Kupujący OEM pracuje na podstawie posiadanego rysunku. Dostawca musi spełnić rysunek, dostarczyć próbki pierwszego artykułu i utrzymać kontrolę procesu w taki sposób, aby jednostka dziesięć tysięcy odpowiadała jednostce pierwszej. W tym modelu rysunek jest umową, a zespół inżynierów kupującego zna już tolerancje. Ryzyko polega na dryfowaniu dostawców w długim okresie produkcyjnym.
Kupujący ODM zaczyna od platformy, która już istnieje i prosi o adaptację: inny kołnierz montażowy, dłuższy wał, zmienione przełożenie, inne złącze. Tutaj rysunek jest punktem wyjścia, a nie umową. Wartość wynika z doświadczenia dostawcy w projektowaniu i produkcji, ponieważ kupujący kupuje czas inżynieryjny w równym stopniu, jak części. Dla producenta części do pralek, dysponującego własnym oprzyrządowaniem i możliwością wycinania kół zębatych, jest to najbardziej naturalny sposób współpracy, z którym zmaga się także fabryka, która montuje wyłącznie z zakupionych podzespołów.
Kupujący na rynku wtórnym zwykle nie ma żadnego rysunku, tylko maszynę i objaw. Praca staje się powiązaniem: identyfikacją platformy, dopasowaniem rodziny przekładni i potwierdzeniem geometrii wyjściowej. Jest to najtrudniejsze z trzech, ponieważ kupujący często nie jest w stanie zmierzyć wszystkiego na miejscu i musi polegać na dokładności katalogu dostawcy.
W przypadku dystrybutorów i hurtowników obsługujących sieci naprawcze powszechne jest podejście mieszane. Kupują hurtowo komponenty zamienne klasy OEM do szybko zmieniających się platform i pozyskują adaptacje ODM dla starszych modeli, które nadal są w użyciu. Obie trasy wymagają tego samego fundamentu: dostawcy, który na żądanie może wyprodukować zwymiarowany rysunek i zachować go podczas całej wysyłki.
Nabywcy OEM kupują zgodność, nabywcy ODM kupują adaptację, a nabywcy na rynku wtórnym kupują identyfikację, a dostawca warty zatrzymania może obsługiwać wszystkie trzy z tej samej bazy produkcyjnej.
Jak proces dostawcy zmniejsza ryzyko związane z diagramem
Kiedy już zaakceptujesz, że diagram nie może zawierać całej specyfikacji, proces dostawcy stanie się częścią Twojej kontroli ryzyka. Trzy rzeczy mają największe znaczenie: czy producent kontroluje we własnym zakresie krytyczne procesy, czy system jakości jest certyfikowany i podlega audytowi oraz czy firma ma doświadczenie w zaopatrywaniu zarówno linii produkcyjnych, jak i rynku części zamiennych.
Firma Cixi Gaite Electric Co., Ltd. została założona w 2002 roku w Henghe Town, Cixi, Ningbo i od tego czasu koncentruje się na elementach przekładni pralek. Asortyment produktów obejmuje skrzynie biegów i skrzynie biegów, reduktory, synchronizatory, wały P i komponenty wałów pulsatorów, zespoły sprzęgieł i wały napędowe, przy czym w głównych rodzinach produktów dostępne są zarówno trasy OEM, jak i ODM. Firma twierdzi, że posiada bazę produkcyjną o powierzchni około 10 000 metrów kwadratowych i posiada certyfikaty ISO 9001 i ISO 14001, a produkty wytwarzane są zgodnie z wymogami RoHS.
Praktyczna część tego to kontrola pionowa. Kiedy obróbka kół zębatych, obróbka cieplna, szlifowanie wałów i montaż odbywają się w tym samym zakładzie, łańcuch tolerancji pozostaje krótki, a raport pierwszego artykułu odzwierciedla proces, który faktycznie będzie przebiegał w produkcji. Jeśli te etapy są zlecane na zewnątrz kilku dostawcom, rysunek może nadal występować na papierze, podczas gdy dostarczane części przemieszczają się pomiędzy partiami.
Dotychczasowe osiągnięcia mają również znaczenie w grupie napędowej. Wieloletnia współpraca z głównymi producentami sprzętu AGD, w tym partnerstwa nawiązane w latach 2012, 2013 i 2021, wskazuje, że fabryka przeszła procesy kwalifikacji dostawców stosowane przez klientów, które zazwyczaj obejmują wydajność procesu, kontrolę przychodzącą i systemy działań naprawczych. Dla dystrybutora ta historia jest rozsądnym wskaźnikiem spójności, chociaż nigdy nie zastępuje zatwierdzenia własnej próbki.
Skuteczna procedura zatwierdzania nowej części przekładni wygląda następująco: wyślij dane maszyny i zdjęcia, otrzymaj rysunek zwymiarowany i potwierdzenie przełożenia, zamów jedną próbkę, zainstaluj i przeprowadź test pełnego cyklu, łącznie z wirowaniem, a następnie zwolnij objętość. Dodaje dwa lub trzy tygodnie i usuwa większość ryzyka zwrotów.
Wewnętrzna kontrola skrawania kół zębatych, obróbki cieplnej i szlifowania wałów, w połączeniu z certyfikowanymi systemami jakości, zapewnia spójność przekładni zamiennej od pierwszej próbki do dziesięciotysięcznej jednostki.
Typowe błędy podczas pracy na podstawie diagramu części
Większość z nich pojawia się w ciągu pierwszych pięciu minut rozmowy o sourcingu, a każdy z nich ma prosty środek zaradczy.
- Traktowanie dopasowania kształtu jako dopasowania. Dwie skrzynie biegów mogą wyglądać identycznie z góry i różnić się wypustem wyjściowym lub przełożeniem.
- Zamawianie ze zdjęcia. Zdjęcie nie może pokazać luzu, twardości ani smarowania.
- Ignorowanie kierunku obrotu. Przekładnia, która obraca się w niewłaściwym kierunku, może nadal się włączyć, a następnie obrócić kosz do tyłu.
- Pomijanie sprawdzania proporcji. Inny współczynnik zmienia działanie prania i może spowodować przeciążenie silnika.
- Mieszanie numerów indeksowych z numerami części. Numery indeksowe resetują się dla każdego złożenia i zmieniają się przy każdej ręcznej wersji.
- Wymiana wału bez uszczelnienia. Rowkowany czop uszczelki niszczy nową wargę w ciągu kilku tygodni.
- Zakładając, że jeden wykres obejmuje wszystkie lata produkcji. Platformy są po cichu poprawiane, a rysunek często nie.
- Kupno najtańszej skrzyni biegów do platformy o dużej wytrzymałości. Maszyny o wysokim momencie obrotowym karzą niedostatecznie określone łożyska i obudowy.
- Nie proszę o rysunek wymiarowy. Jeśli dostawca nie może jej dostarczyć, nie może również kontrolować danej części.
Za listą kryje się wzór. Każdy błąd wynika z traktowania narzędzia identyfikacji jako narzędzia specyfikacji. Diagram doskonale informuje, która część uległa awarii i gdzie się znajduje. Milczy na temat liczb, które decydują o tym, czy wymiana będzie trwała.
Dziewięć na dziesięć błędów zaopatrzenia wynika z wykorzystania diagramu jako specyfikacji, dlatego każde zamówienie traktuj najpierw jako pomiar, a następnie przeglądanie katalogu.
Często zadawane pytania
Jak odczytać schemat części pralki, jeśli brakuje numerów na etykietach?
Pracuj na grupach montażowych zamiast na liczbach. Zidentyfikuj grupy ramy górnej, wanny wewnętrznej, wanny zewnętrznej, napędu i instalacji hydraulicznej, a następnie zlokalizuj uszkodzony element w grupie według funkcji. Kiedy już poznasz funkcję, rodzina części staje się oczywista, a dostawca zazwyczaj może ją dopasować na podstawie pomiarów i zdjęć maszyny.
Co jest najważniejsze do sprawdzenia na schemacie części pralki?
Punkty interfejsu, a nie sama część. Sprawdź, jak część jest zamontowana, jak jest połączona z wałem lub kołem pasowym i w jakim kierunku się obraca. Te trzy szczegóły powodują więcej awarii niż zużycie wewnętrzne i są to szczegóły, które rysunek pokazuje najmniej wyraźnie.
Jak rozpoznać wał P na podstawie schematu?
Poszukaj wału biegnącego od wyjścia skrzyni biegów przez zewnętrzną wannę do pulsatora w maszynie ładowanej od góry. Na rysunku jest to zwykle krótka pionowa część umieszczona pomiędzy uszczelką a pulsatorem. Potwierdź to, mierząc średnicę wału, profil wielowypustowy i długość całkowitą.
Czy mogę wymienić skrzynię biegów pralki bez dopasowania dokładnego numeru modelu?
Czasami, jeśli wzór montażu, przełożenie, wielowypust wyjściowy i typ hamulca są zgodne. Numery modeli są skrótem, a nie gwarancją. Przekładnia pasująca do platformy, ale różniąca się przełożeniem, zostanie zainstalowana, a następnie będzie zachowywać się nieprawidłowo pod obciążeniem.
Dlaczego moja zamienna skrzynia biegów pasuje, ale nadal hałasuje?
Hałas powstający po prawidłowym dopasowaniu zwykle wskazuje na różnice w luzach, klasach łożysk lub smarowaniu, a nie na geometrię. Może też pochodzić od zużytego synchronizatora lub taśmy hamulcowej, która nie była jednocześnie wymieniana. Wykonanie pełnego cyklu maszyny przed instalacją nie jest możliwe, dlatego następnym najlepszym krokiem jest porównanie zamiennika z usuniętym zespołem pod kątem luzu na wale i wyczucia obrotów.
Jaka jest różnica między skrzynią biegów a reduktorem na podkładce?
Terminy pokrywają się. Skrzynia biegów zwykle odnosi się do kompletnej obudowy zawierającej koła zębate i często mechanizm hamulcowy, natomiast reduktor ogólnie odnosi się do samej jednostki redukcyjnej, szczególnie w platformach półautomatycznych i z podwójną wanną. W katalogach te dwie nazwy są czasami używane dla tego samego zestawu, dlatego zawsze należy to potwierdzać wzorem mocowania, a nie nazwą.
Czy na schematach części pralki stosuje się tę samą numerację w poszczególnych latach produkcji?
Rzadko. Numeracja rozpoczyna się od nowa w obrębie zespołów i zmienia się wraz z poprawkami, więc ta sama część fizyczna może mieć inny numer indeksu w późniejszej instrukcji. Buduj swoje powiązania na numerach części i zmierzonych wymiarach, a nie na pęcherzykach indeksowych.
O co warsztat naprawczy powinien zapytać dostawcę części do pralek przed złożeniem zamówienia?
Zapytaj o przełożenie przekładni, rysunek wymiarowy, wzór śrub mocujących, profil wielowypustu wyjściowego i materiał zastosowany na powierzchniach nośnych. Dostawca, który szybko odpowiada na te pytania, zwykle korzysta z własnych danych produkcyjnych, a nie z katalogu sprzedawcy.
Czy warto kupować części zamienne klasy OEM zamiast najtańszej opcji?
W przypadku elementów przekładni zwykle tak. Różnica w cenie pomiędzy podstawową skrzynią biegów a skrzynią zbudowaną zgodnie z tolerancjami produkcyjnymi jest niewielka w porównaniu z kosztem robocizny drugiej naprawy. W przypadku części przenoszących duże obciążenia i znajdujących się w pobliżu wody najtańsza opcja zwykle przenosi koszt z ceny części na wezwanie serwisu.
Ile części zamiennych powinien przechowywać dystrybutor dla jednej platformy pralki?
Zacznij od wzoru zużycia, a nie od listy części. Skrzynia biegów lub reduktor, wał napędowy i zestaw uszczelek, zespół sprzęgła i synchronizator obejmują większość scenariuszy napraw na jednej platformie. Dalszy rozwój zależy od tego, ile maszyn tej platformy jest nadal używanych w Twoim regionie.
W przypadku każdego pytania obowiązuje ta sama zasada: zidentyfikuj według funkcji, potwierdź pomiarem i dopiero wtedy złóż zamówienie.
Gdzie wysłać diagram, którego nie możesz zidentyfikować
Niektórych rysunków po prostu nie da się rozwiązać na podstawie samego podręcznika, szczególnie na starszych platformach, gdzie kilka wersji ma tę samą obudowę. W takich przypadkach najszybszą drogą jest zdjęcie tabliczki znamionowej maszyny, zdjęcie uszkodzonej części pod dwoma kątami oraz wymienione wcześniej wymiary. Dzięki tym trzem wejściom większość części przekładni można dopasować w ramach jednej wymiany.
Szybkie łącza dla kupujących i warsztatów naprawczych
Zachowaj usunięte części. Zużyta skrzynia biegów nadal mówi dostawcy wiele o przełożeniach, typie hamulca i geometrii wyjściowej, a często łatwiej jest zmierzyć uszkodzoną część niż zmierzyć przestrzeń, z której pochodzi.
Zdjęcie tabliczki znamionowej, dwa obrazy uszkodzonej części i odczyt zacisku rozwiązują więcej problemów identyfikacyjnych niż jakiekolwiek wyszukiwanie w katalogu.
Schemat części pralki jest mapą, a mapy są naprawdę przydatne. Powiedzieli ci, że hałas pochodzi ze skrzyni biegów, a nie z pompy, że wyciek występuje w miejscu uszczelki wanny, a nie wężu spustowym, i że część, którą trzymasz w dłoni, znajduje się trzy części od miejsca, w którym pojawia się objaw. Mapa nie może podać przełożenia przekładni, profilu wielowypustu ani twardości wału.
Ten podział pracy jest całym argumentem tego przewodnika. Użyj diagramu, aby zlokalizować, użyj pomiarów, aby określić, i skorzystaj z producenta, który może udokumentować jedno i drugie. Niezależnie od tego, czy jesteś warsztatem zamawiającym dwie skrzynie biegów miesięcznie, dystrybutorem tworzącym katalog dla regionu rynku części zamiennych, czy zespołem zaopatrzenia kwalifikującym nowego dostawcę, kolejność jest taka sama i nie zmienia się w zależności od platformy.
Jeśli diagram przed tobą nie rozwiąże problemu, jest to normalne, a nie awaria instrukcji. Wyślij dane maszyny, zdjęcia części i wymiary, a fabryka produkująca te komponenty zrobi to, do czego została zbudowana.
Znajdź na podstawie diagramu, określ wymiary i kup od producenta, który może pokazać Ci oba na piśmie.


 +86-574-63256717 /63267914
info@gaite.cn
 gaite@gaite.cn
 Nr 208 Miaoshan Road, wioska Shiyan, miasto Henghe, miasto Cixi, miasto Ningbo, prowincja Zhejiang, Chiny